M. Bouhsiss
En recherche active · Suisse

MohammedBouhsiss

Conception, méthodes & métrologie 3D.

Je conçois, je prépare la fabrication et je contrôle les pièces : usinage CNC, programmes MMT, bras de mesure, scan 3D. Alternance chez Mersen, BUT Génie Mécanique et Productique.

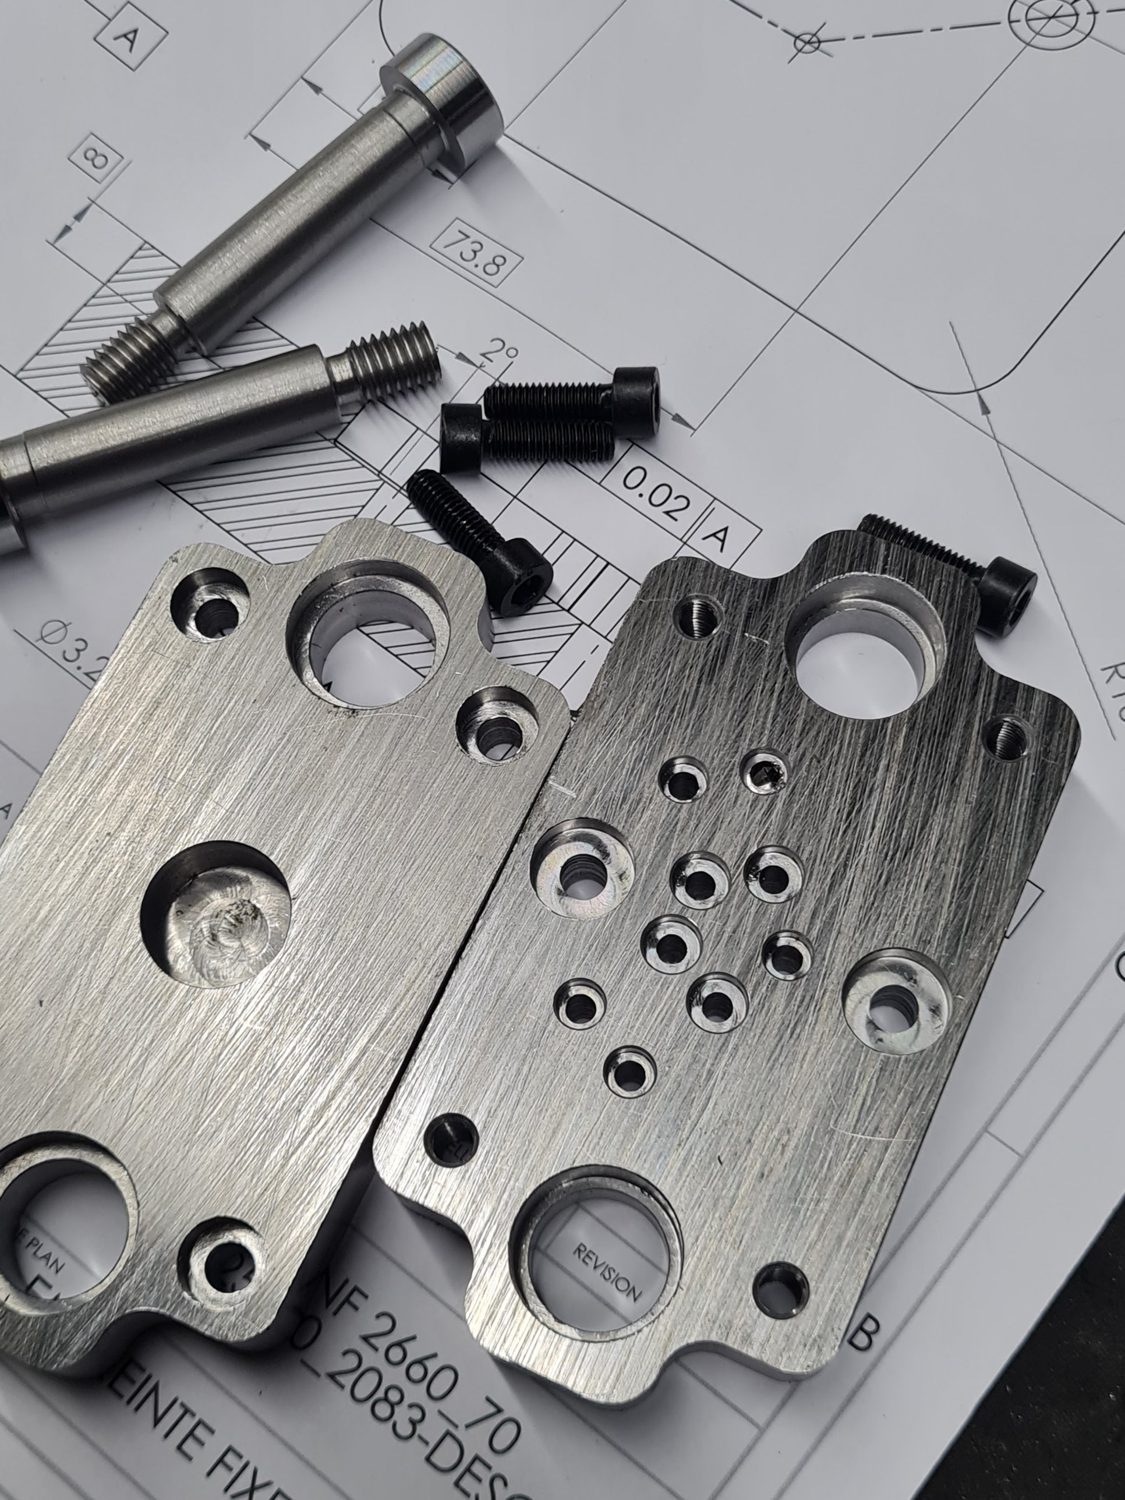
Plaques de moule d'injection usinées, posées sur leur plan coté
0,02 mmtolérance au plan
Fraisage CNCpoches · lamages · taraudages
FIG. 1 — Plaques usinées et leur planVoir l'usinage →
Nom
BOUHSISS Mohammed
Fonction
Conception · Méthodes · Métrologie
Diplôme
BUT GMP
Langues
FR · EN · ES
Basé
Doubs (25)
◎01 · Expérience en entreprise

MersenPontarlier · 2023 — 2024

Alternance en méthodes, métrologie et conception. Site de fabrication de Busbars : circuits de puissance laminés pour le ferroviaire et l'aéronautique.

Contrat
Alternance (BUT 2)
Groupe
Mersen · leader mondial
Mission clé
Contrôle MMT automatisé
Service
Méthodes / R&D
Aucune image, volontairement

Les pièces, plans et photos d'atelier Mersen sont couverts par le secret industriel. Cette section décrit uniquement mes tâches, résultats et outils.

5–20pièces par référence mesurées en série automatique
PC-DMISprogrammes MMT Hexagon, réutilisables
0,001mm : résolution d'affichage de la MMT
4métiers réunis en revue de mesure : BE, méthodes, projet, qualité

Contrôle 3D automatisé de prototypes Busbars

Chaque prototype et pièce de présérie passe en mesure 3D avant expédition au client. Mon rôle : construire les programmes MMT de A à Z, lancer les séries et porter les résultats devant l'équipe.

Ce que j'ai amélioré

Les Busbars fins et cambrés faisaient partir la MMT en sécurité : beaucoup de points devaient être palpés à la main. J'ai mis en place des repères intermédiaires sur des zones non restreintes : le programme se recale localement, évite les collisions et tourne en automatique.

  1. Analyse du plan de définitionChoix des stylets selon diamètres, profondeurs, matières et tolérances
  2. Plan bullé + conversion STEPCAO préparée pour le logiciel de mesure
  3. Mise en position isostatiqueUne seule mise en position, bridage minimal
  4. Dégauchissage2 cercles + 1 plan sur les références les plus précises
  5. ProgrammationRotations de tête, changements de stylet, points de dégagement, constructions
  6. Débogage & sériesPassage lent à la JOGbox, puis 5 à 20 pièces par référence
  7. Rapport & décisionRésultats aux chefs de projet et clients, dérogation ou relance

Métrologie01

  • Programmes sur MMT Hexagon sous PC-DMIS : tête scanning, coupelles autocentrées
  • Calibration quotidienne de toutes les positions de tête
  • MMT manuelle pour le contrôle réception des conducteurs fournisseurs
  • Mesures de décharges partielles en machine de test

Conception & R&D02

  • Reconception d'un plateau de presse : rétroconception, modèle Inventor, refroidissement, simulation de flexion
  • Préhenseur sur mesure pour une cellule robotisée FANUC d'application de polymères
  • Outils de pliage pour presse plieuse et bancs d'essais haute tension
  • Impression 3D de supports et montages

Méthodes & coordination03

  • Gammes de fabrication et gammes d'utilisation MMT
  • Non-conformités communiquées directement aux clients, comptes rendus aux chefs de projet
  • Devis sous-traitants, arbitrages filetages et profondeurs, demandes d'achat
  • Liste outils, réimplantation de la zone outillage, réinjection ERP via Excel
Outils utilisésHexagon MMTPC-DMISMMT manuelleAutodesk InventorFANUCImpression 3DERPExcel
⚙02 · Usinage

Usinage

Fraisage, tournage, électroérosion : je prépare la phase, je règle la machine et je lance la série, en pensant au contrôle dès le départ.

De la fiche de phase à la première pièce bonne, puis la série.

Pièce montrée en exemple : ces plaques ont été usinées pour fabriquer un moule d'injection plastique, destiné à produire une pièce de drone.

◇Fraisage 3 & 5 axes

Commandes FANUC et HAAS, montages en étau et spécifiques, prise d'origine.

◎Tournage CNC

Séries sur tour Traub : débit, première pièce bonne, bague de centrage, suivi d'usure.

↯FAO

Parcours 3D, ébauches adaptatives, conditions de coupe, temps de cycle.

⌁EDM, laser, jet d'eau

Électroérosion à fil, gravure et découpe laser, découpe jet d'eau.

▤Fiches de réglage

Jauges outils, bridage, origines : documentés pour le prochain opérateur.

⬢Impression 3D

Montages, supports et prototypes, maintenance des imprimantes.

Plaques du moule d'injection (pièce de drone) et leur plan coté, tolérance 0,02 mm
01/05Plaques du moule d'injection (pièce de drone) et leur plan coté, tolérance 0,02 mm
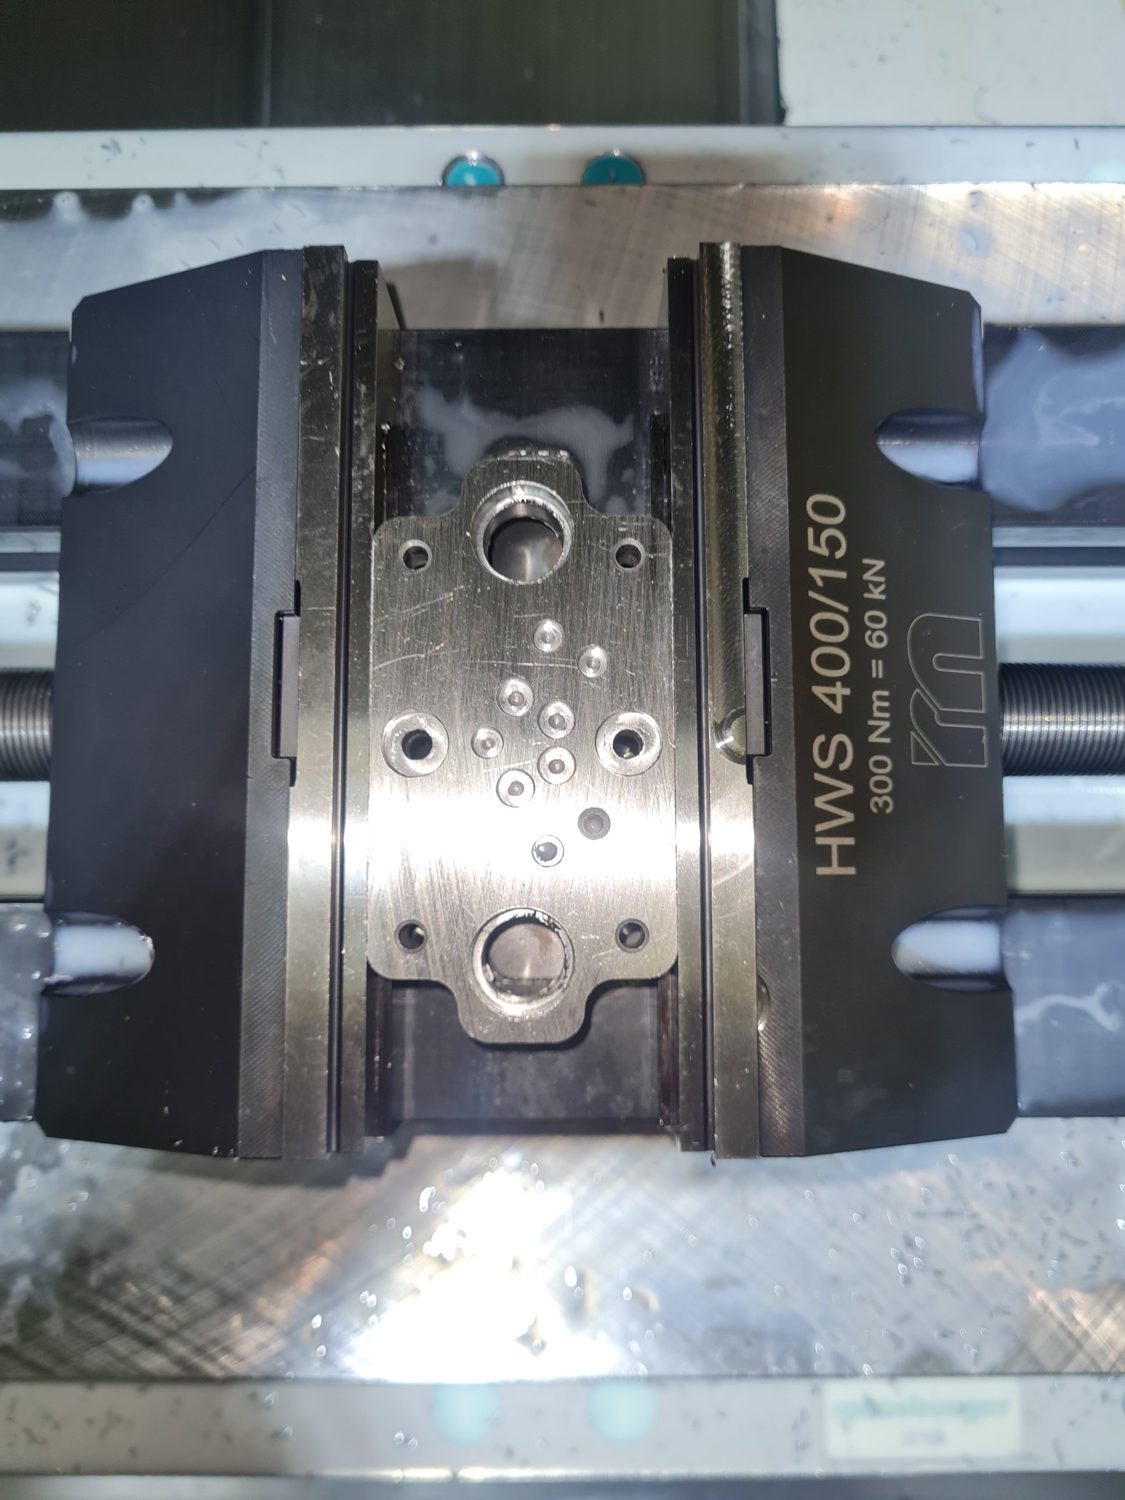
Plaque en fin d'usinage, bridée en étau
02/05Plaque en fin d'usinage, bridée en étau
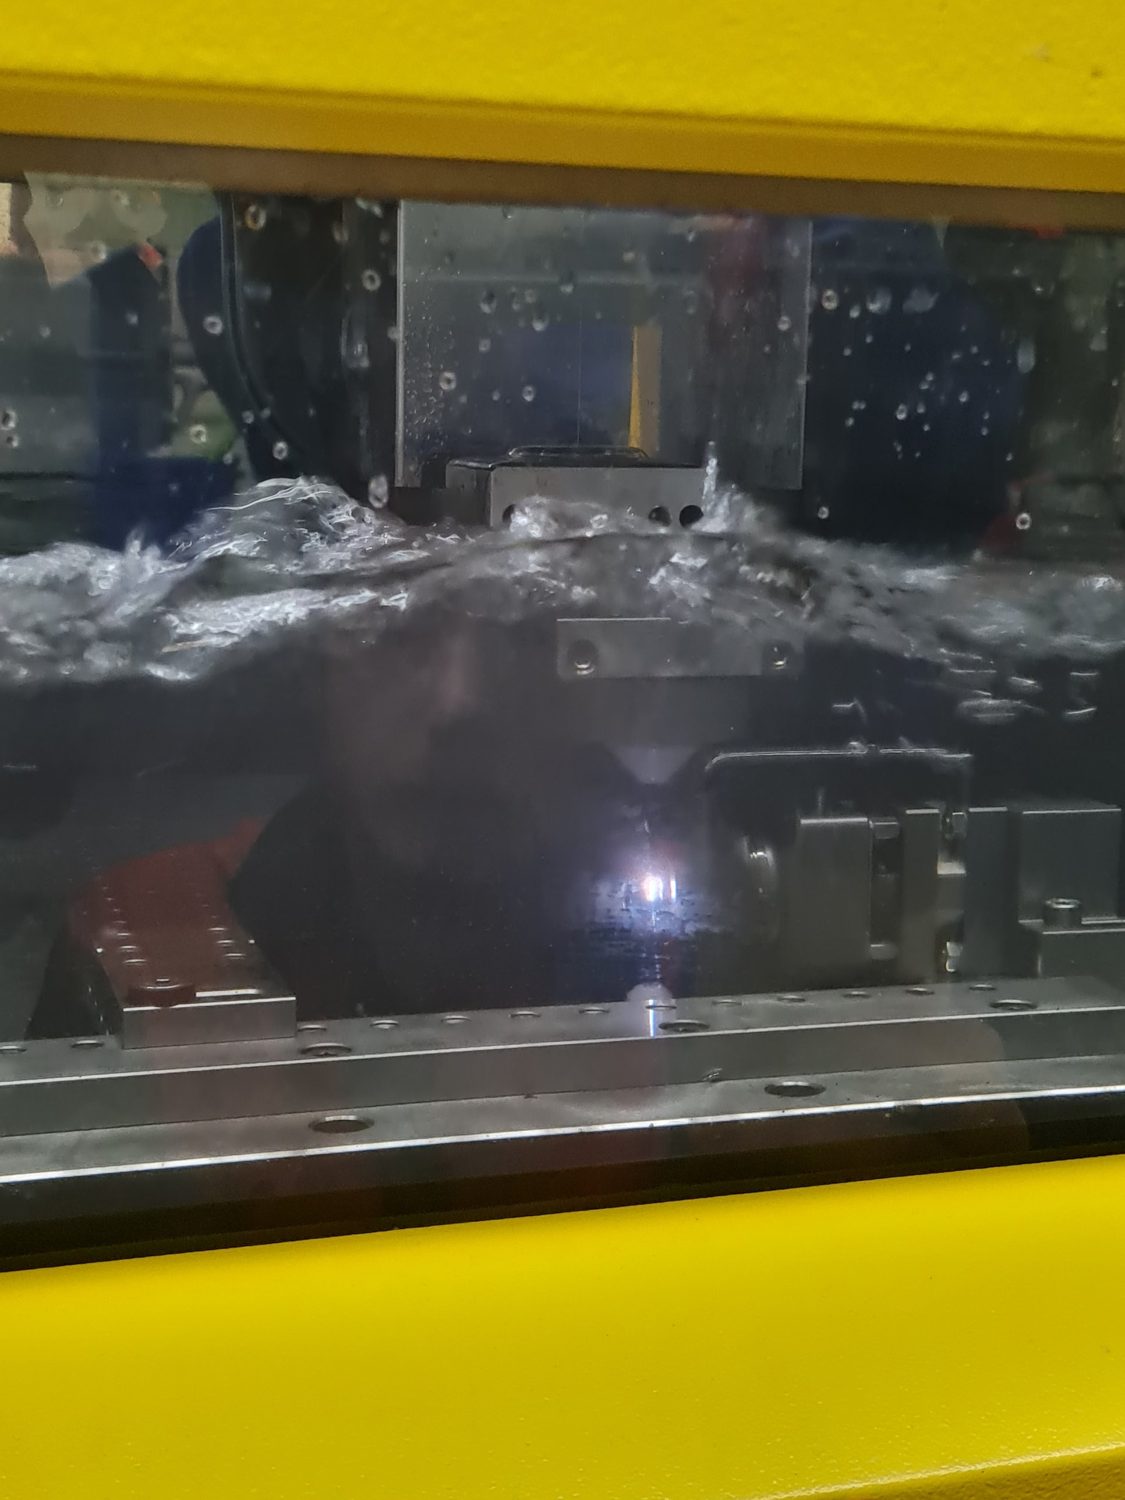
Électroérosion à fil, pièce immergée
03/05Électroérosion à fil, pièce immergée
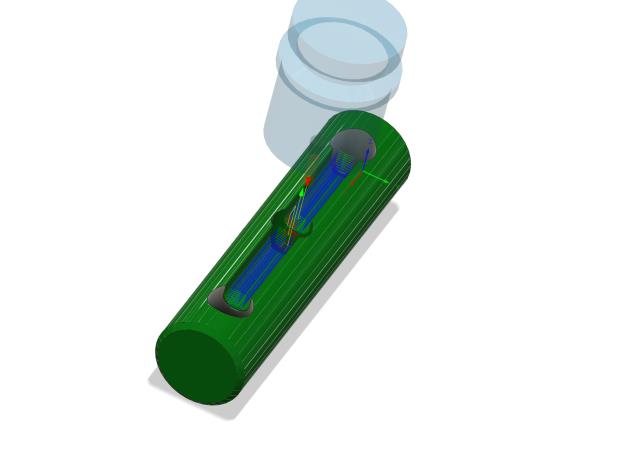
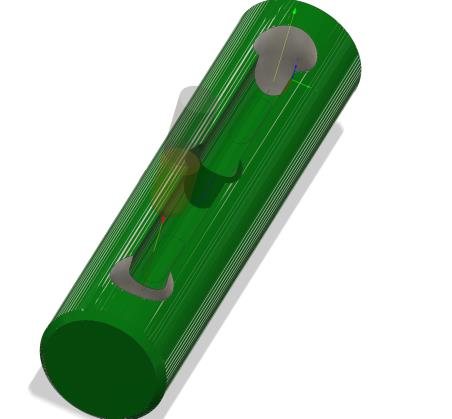
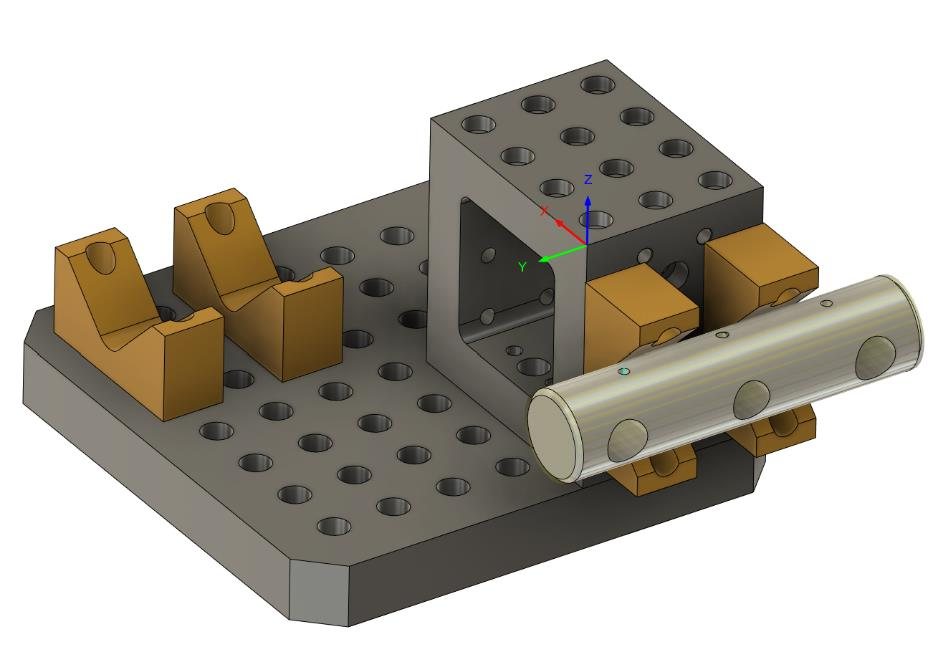
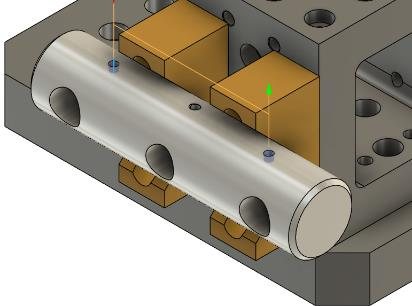
Axe tourné en série sur tour Traub
04/05Axe tourné en série sur tour Traub
Préparation FAO de l'axe
05/05Préparation FAO de l'axe
1 / 5
⌖03 · Métrologie

Métrologie

MMT, bras portable, scanner 3D, métrologie conventionnelle : je choisis le bon moyen selon la tolérance, et je vérifie le moyen lui-même avec une R&R.

Mesurer, ce n'est pas lire un chiffre : c'est choisir une référence, une stratégie et un moyen fiable.

⌗Mersen

MMT

Portique Hexagon, PC-DMIS, tête scanning. Programmes automatisés.

🔒 confidentiel
⟋Atelier IUT

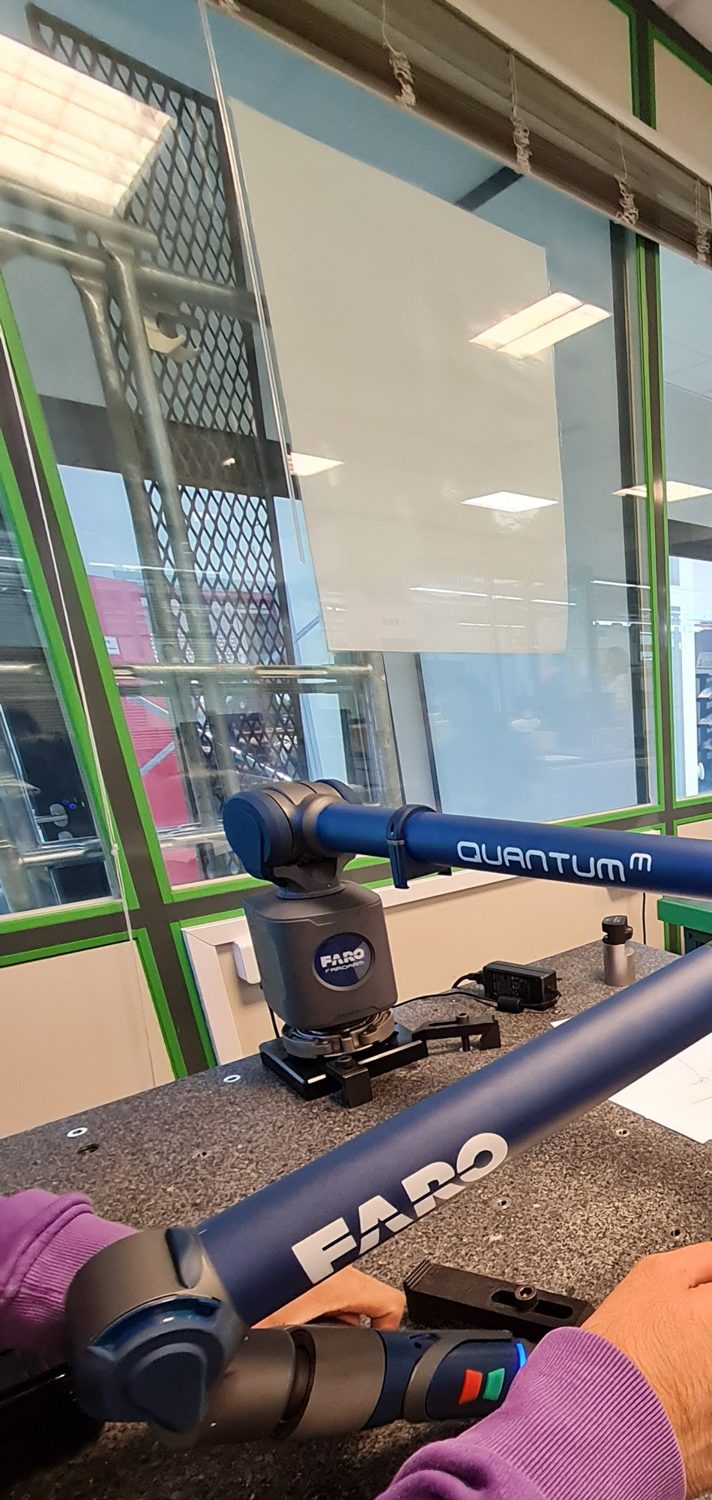
Bras FARO

Bras portable FARO Quantum sur marbre, comparaison directe à la CAO.

photo ci-contre
◍Labo IUT

Scan 3D

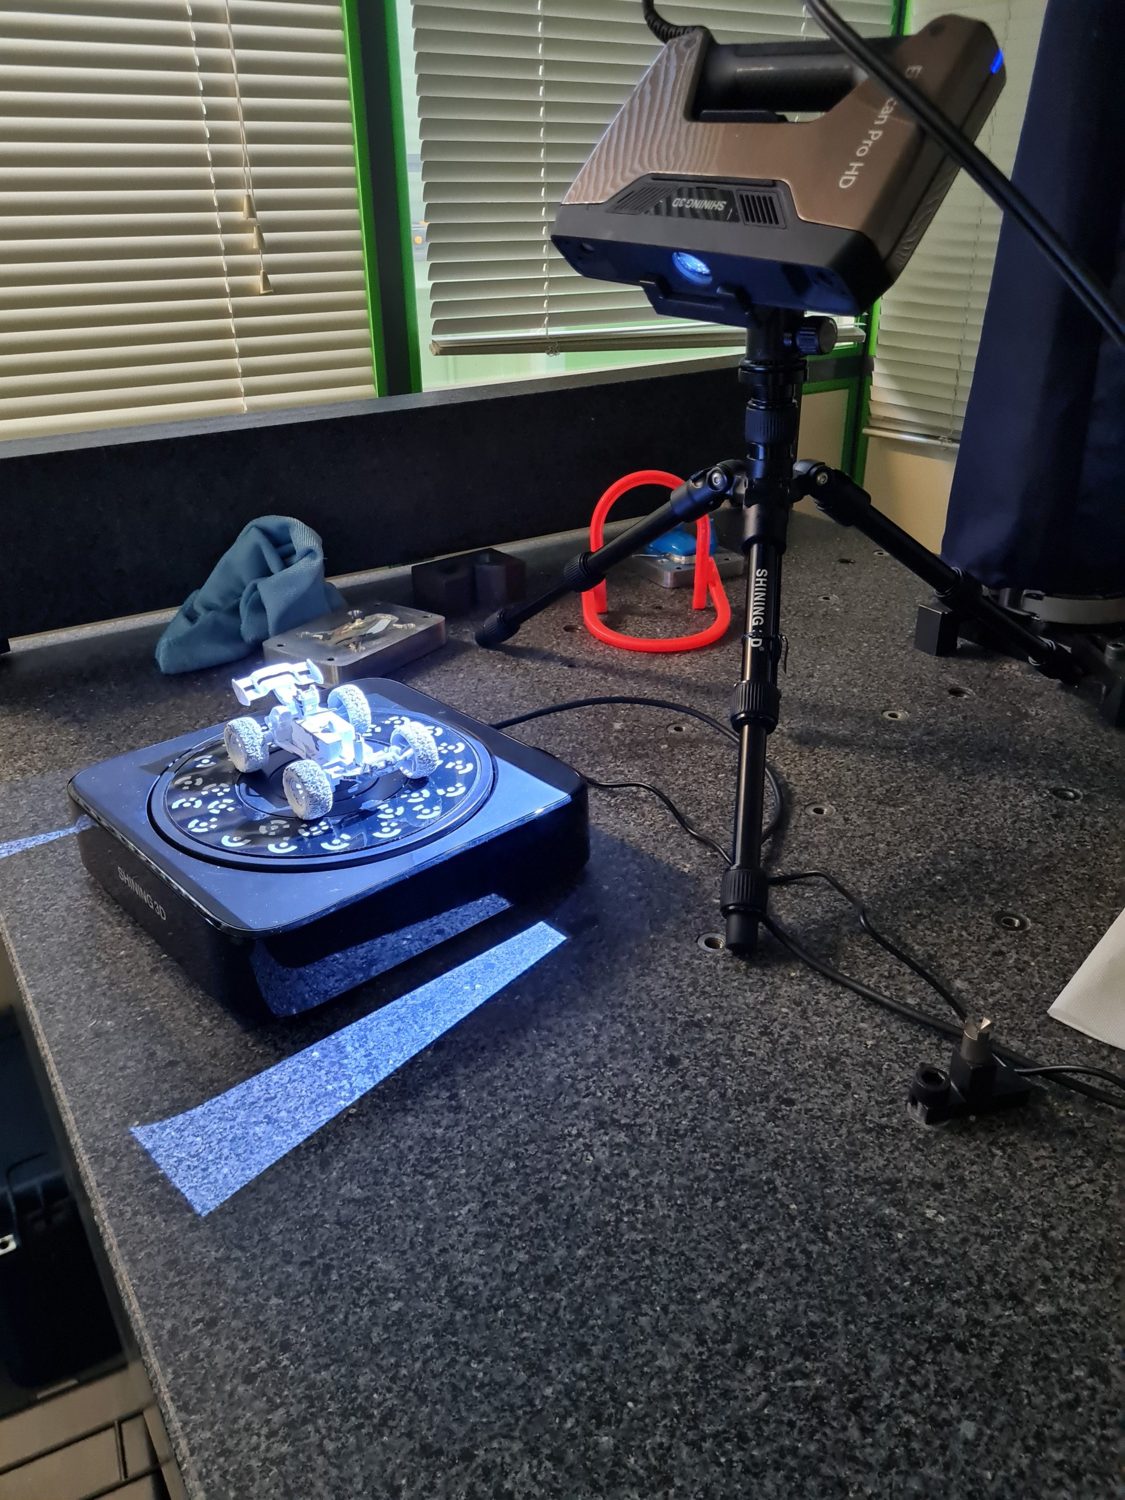
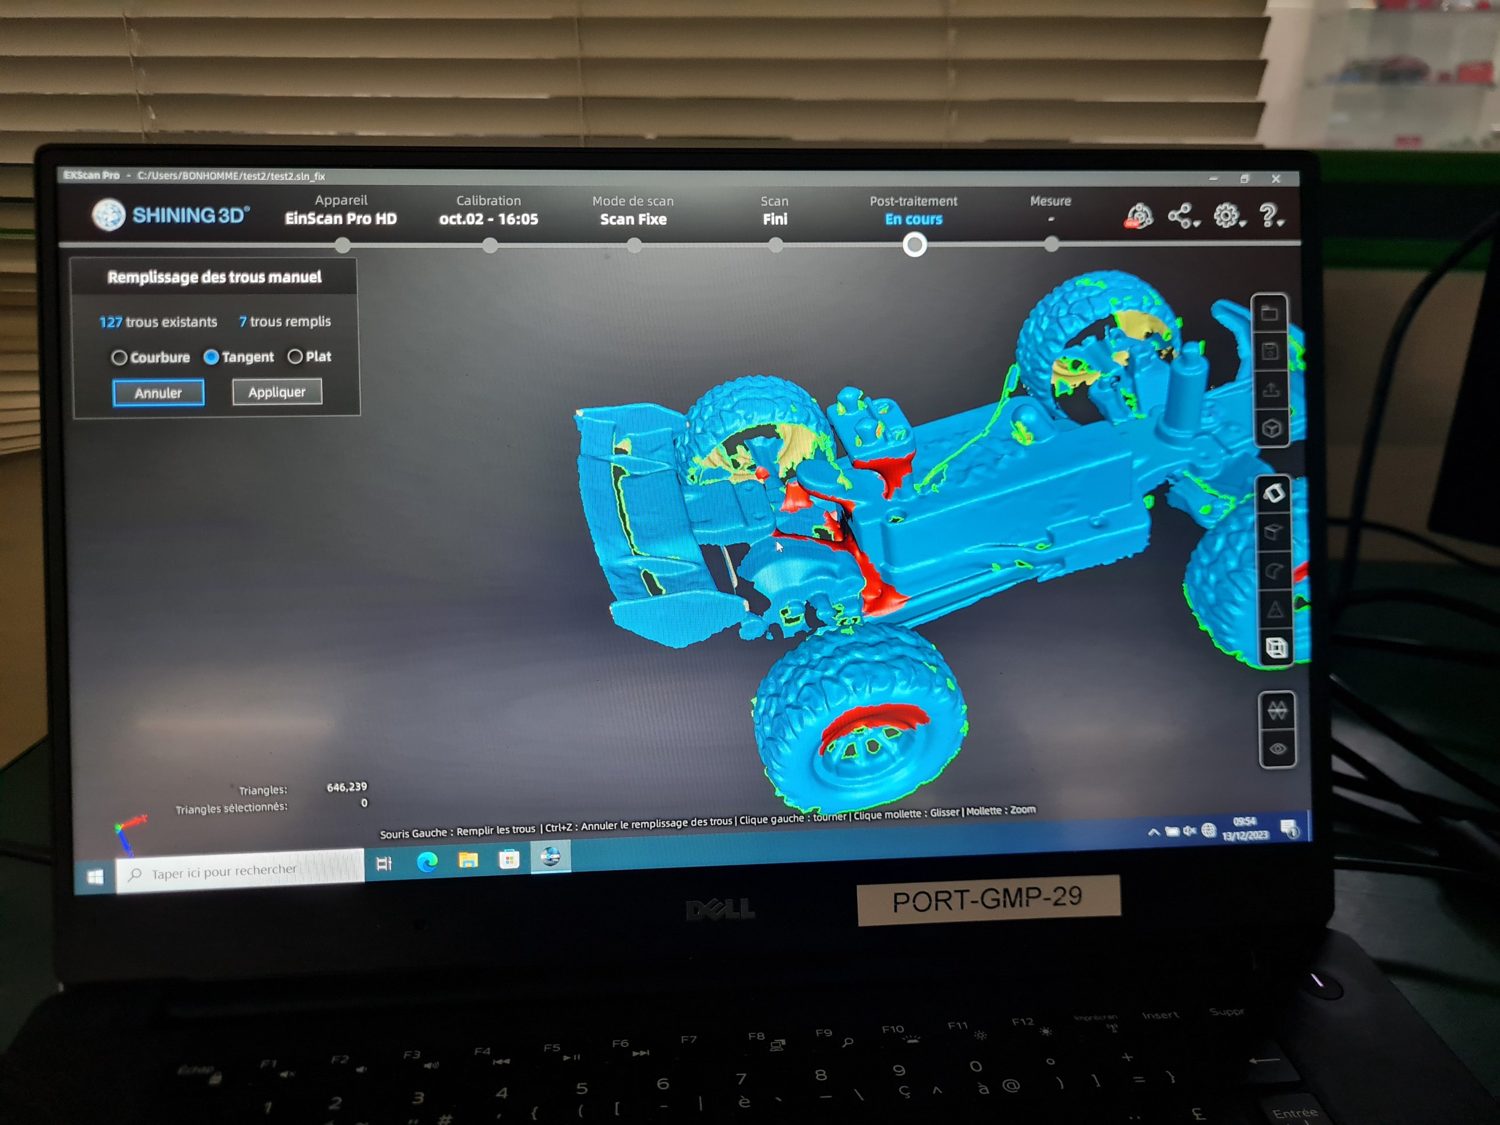
EinScan Pro HD, plateau tournant, calibration, post-traitement du maillage.

photo ci-contre
⊢Atelier

Conventionnel

Micromètres, colonne de mesure, vé, cartes de contrôle, R&R.

photo ci-contre
Bras de mesure FARO Quantum sur marbre
01/06Bras de mesure FARO Quantum sur marbre
Scan 3D : EinScan Pro HD et plateau tournant
02/06Scan 3D : EinScan Pro HD et plateau tournant
Post-traitement du maillage sous EXScan Pro
03/06Post-traitement du maillage sous EXScan Pro
Colonne de mesure et vé
04/06Colonne de mesure et vé
Carte de contrôle d'une série
05/06Carte de contrôle d'une série
Étude R&R du moyen de mesure
06/06Étude R&R du moyen de mesure
1 / 6
⌭04 · Projets

Planches de réalisation

Mes projets, puis les travaux pratiques du BUT. Même lecture pour chaque planche : le défi, ce que j'ai fait, le résultat. Filtrez avec les onglets, parcourez les images avec les flèches ou en glissant.

Filtrer
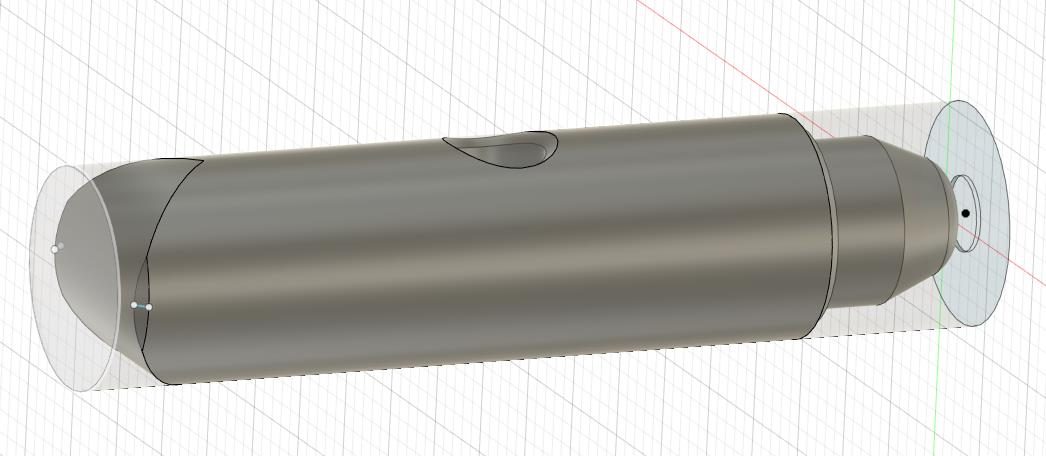
Modèle 3D de l'axe à produire
01/09Modèle 3D de l'axe à produire
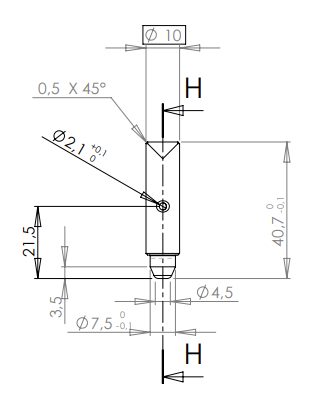
Extrait du dessin de définition, perçage latéral
02/09Extrait du dessin de définition, perçage latéral
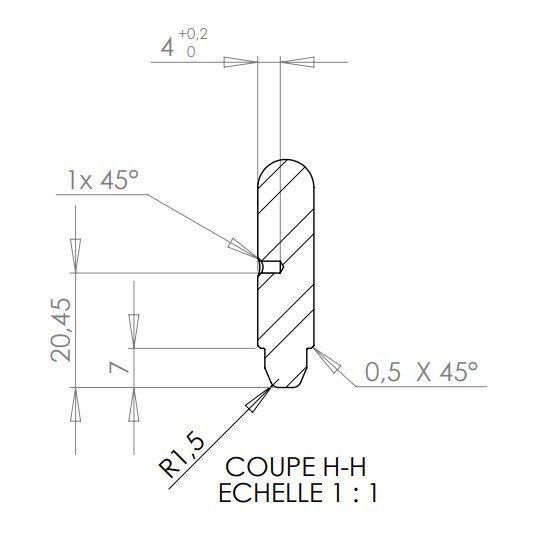
Coupe H-H : épaulement et congés
03/09Coupe H-H : épaulement et congés
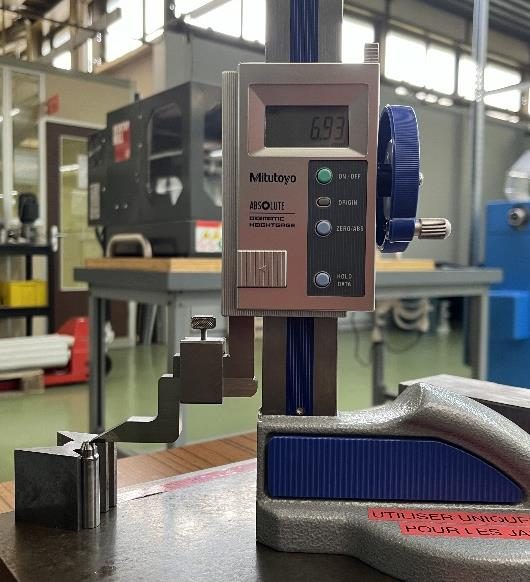
Contrôle à la colonne de mesure, pièce maintenue dans un vé
04/09Contrôle à la colonne de mesure, pièce maintenue dans un vé
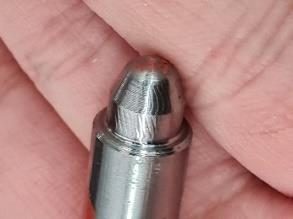
Pièce finie : bout d'axe et chanfrein
05/09Pièce finie : bout d'axe et chanfrein
Défaut identifié : bavure au chanfrein
06/09Défaut identifié : bavure au chanfrein
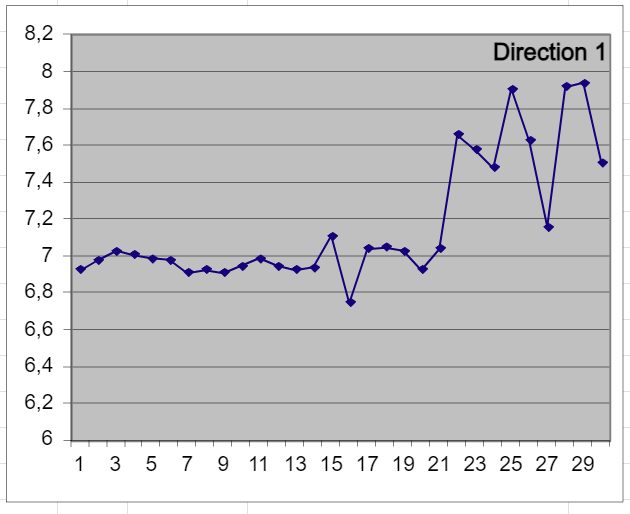
Carte de contrôle, direction 1 : dérive liée à l'usure outil après la pièce 21
07/09Carte de contrôle, direction 1 : dérive liée à l'usure outil après la pièce 21
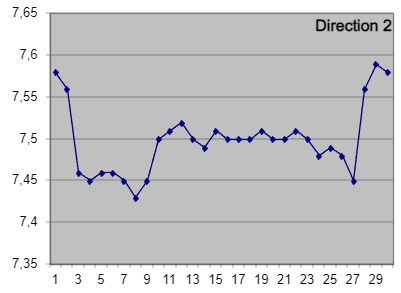
Carte de contrôle, direction 2
08/09Carte de contrôle, direction 2
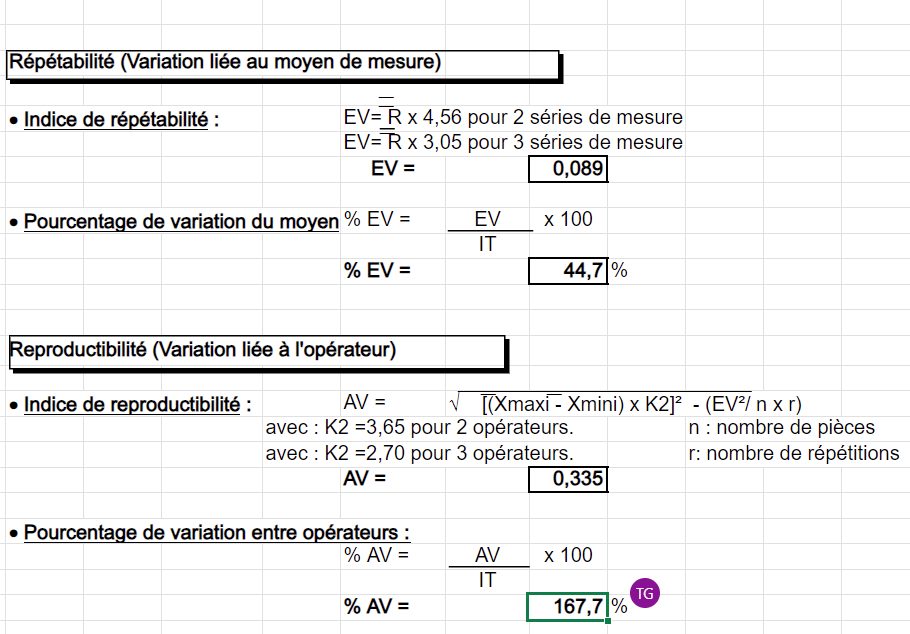
Calcul R&R : répétabilité et reproductibilité
09/09Calcul R&R : répétabilité et reproductibilité
1 / 9
PL-01Production sérielle · équipe de 4 · TP422

Série de 30 axes sur tour CNC Traub

Lancer une vraie petite série, tenir les cotes au dixième, et comprendre pourquoi elles dérivent.

Le défi

Produire des axes en tournage sur tour Traub 2 axes, avec contrôle, carte de contrôle et étude R&R du moyen de mesure.

Ce que j'ai fait
  • Calcul de débit matière pour scier les bruts avec un minimum de perte (≈ 15 mm de prise en pince).
  • Méthode « première pièce bonne » : surépaisseur 0,2 mm puis deux finitions pour viser la cote moyenne.
  • 5 problèmes d'usinage diagnostiqués et corrigés : fléchissement (bague de centrage), positionnement en Z (butée mécanique), bavures, usure plaquette, défauts de chanfrein.
  • Gamme de contrôle (pied à coulisse, micromètre, colonne de mesure, vé), carte de contrôle et R&R à 3 opérateurs.
Résultats
30pièces par série
40,7 −0,1longueur totale (mm)
30,3 %reproductibilité R&R sur Ø (vs 167 % sur longueur)
Traub 2 axesFusion 360Carte de contrôleR&RExcel
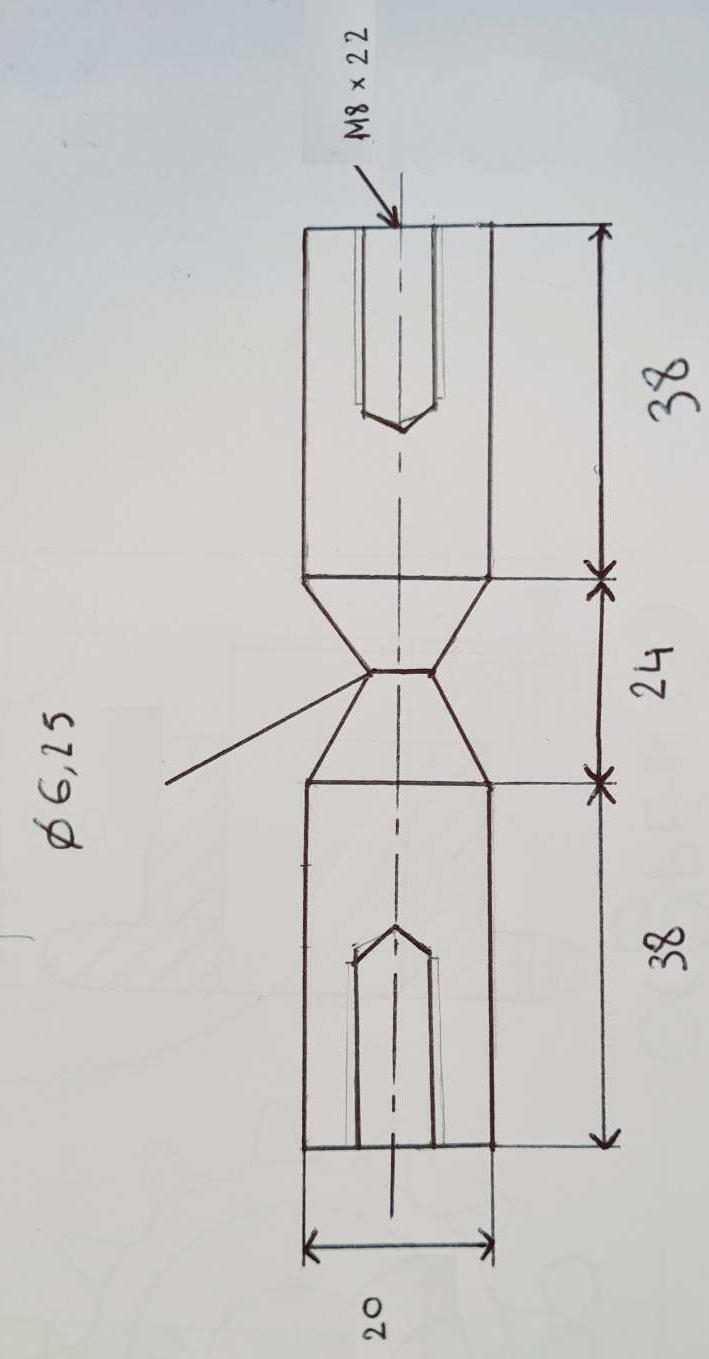
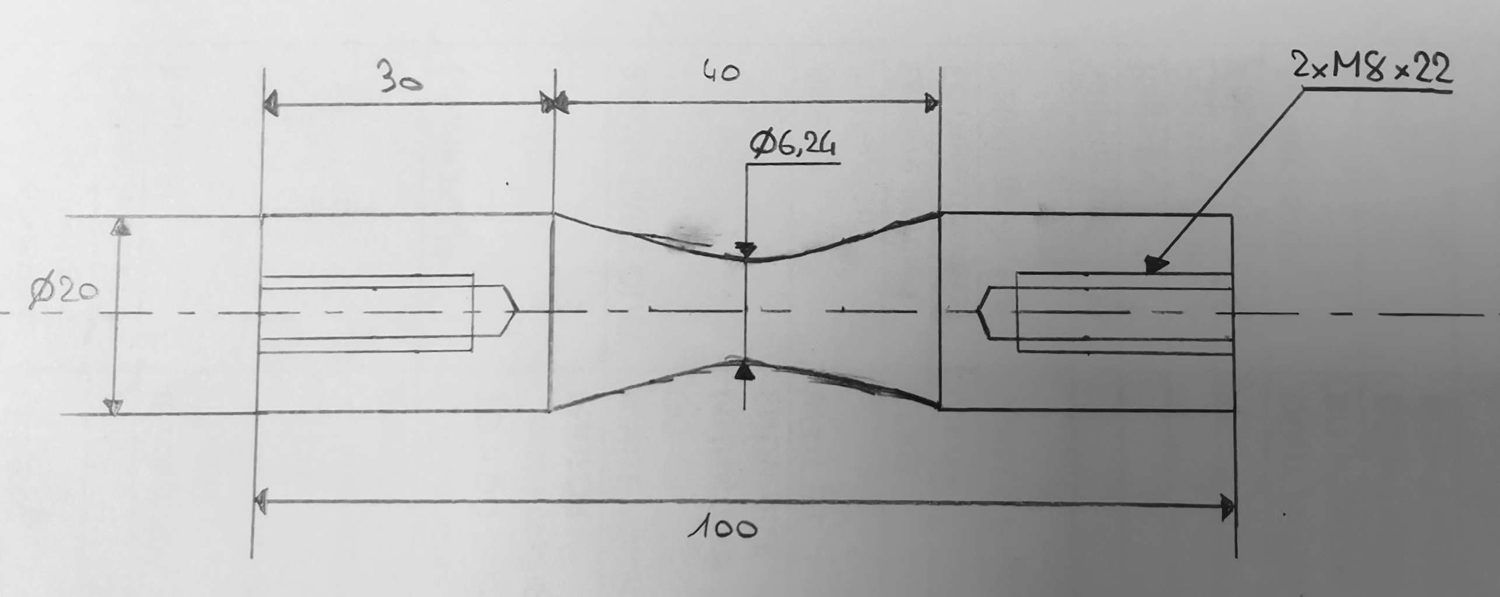
Croquis coté de l'éprouvette
01/03Croquis coté de l'éprouvette
Mise au propre du plan
02/03Mise au propre du plan
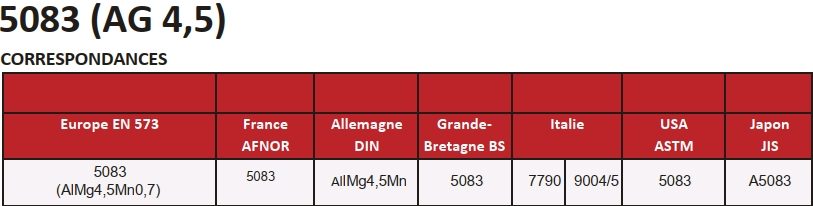
Fiche matière de l'alliage 5083
03/03Fiche matière de l'alliage 5083
1 / 3
PL-02Dimensionnement · binôme · TP231

Éprouvette de traction

Choisir le matériau et calculer la section qui casse au bon moment.

Le défi

Cahier des charges : rompre entre 1 000 et 1 250 kg, Ø 20 × 100 mm, milieu marin pendant 10 ans, tournage.

Ce que j'ai fait
  • Choix d'un alliage d'aluminium 5083 pour sa tenue en milieu marin et son faible allongement.
  • Calcul de la section de rupture à partir de Rm = 400 MPa.
  • Croquis coté de l'éprouvette, avec taraudages en bout.
Résultats
3 810 Neffort mini
12 262 Neffort maxi
Ø 5,58 – 6,24diamètre de rupture (mm)
RDMChoix matériau
∥
Travaux pratiques du BUT GMP

Projets réalisés en TP pendant ma formation. Mes fichiers d'origine ayant été perdus, les visuels proviennent des documents de la promotion.

▶ Vidéo
01/08Cinématique d'ouverture du moule (vidéo)
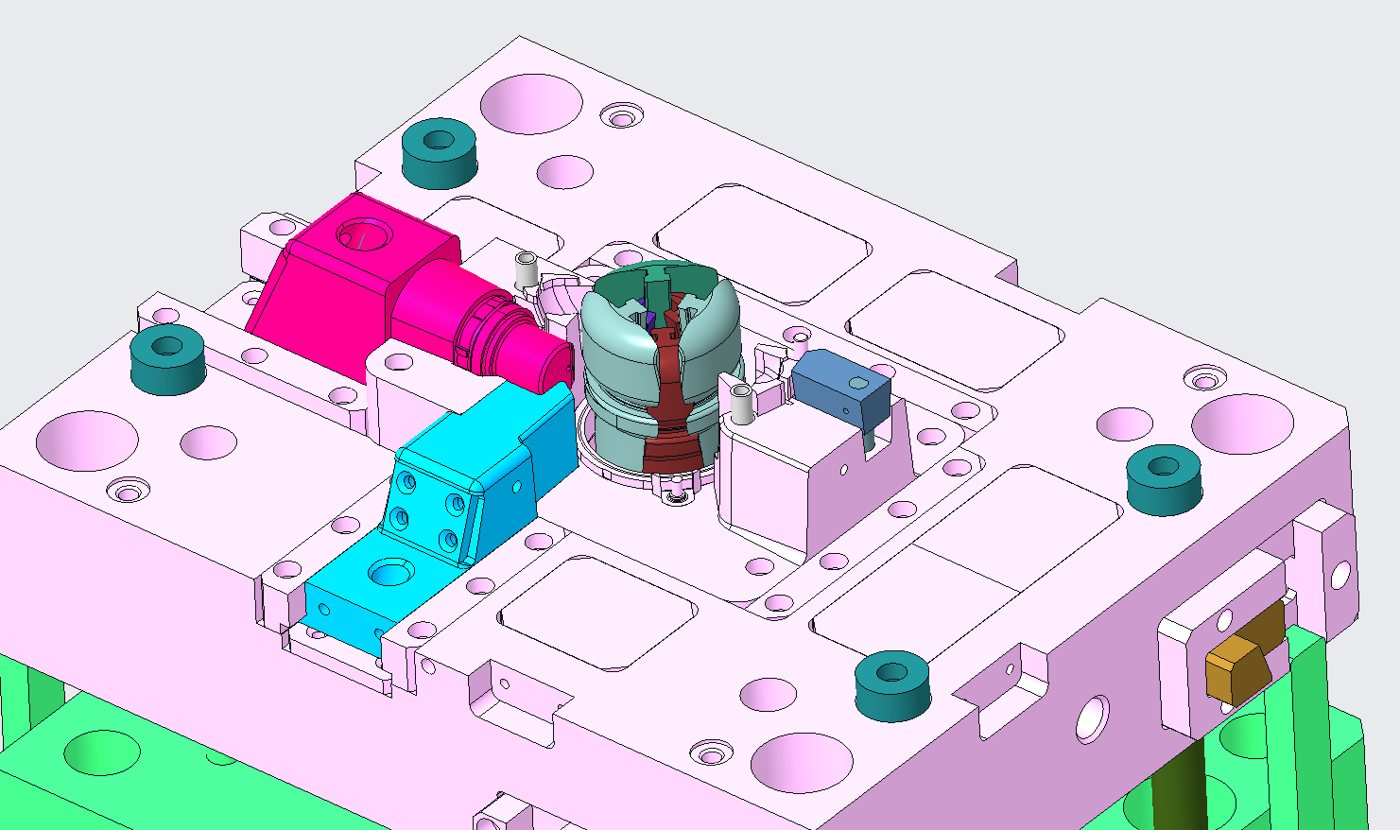
Partie mobile : tiroirs et noyau éclipsable
02/08Partie mobile : tiroirs et noyau éclipsable
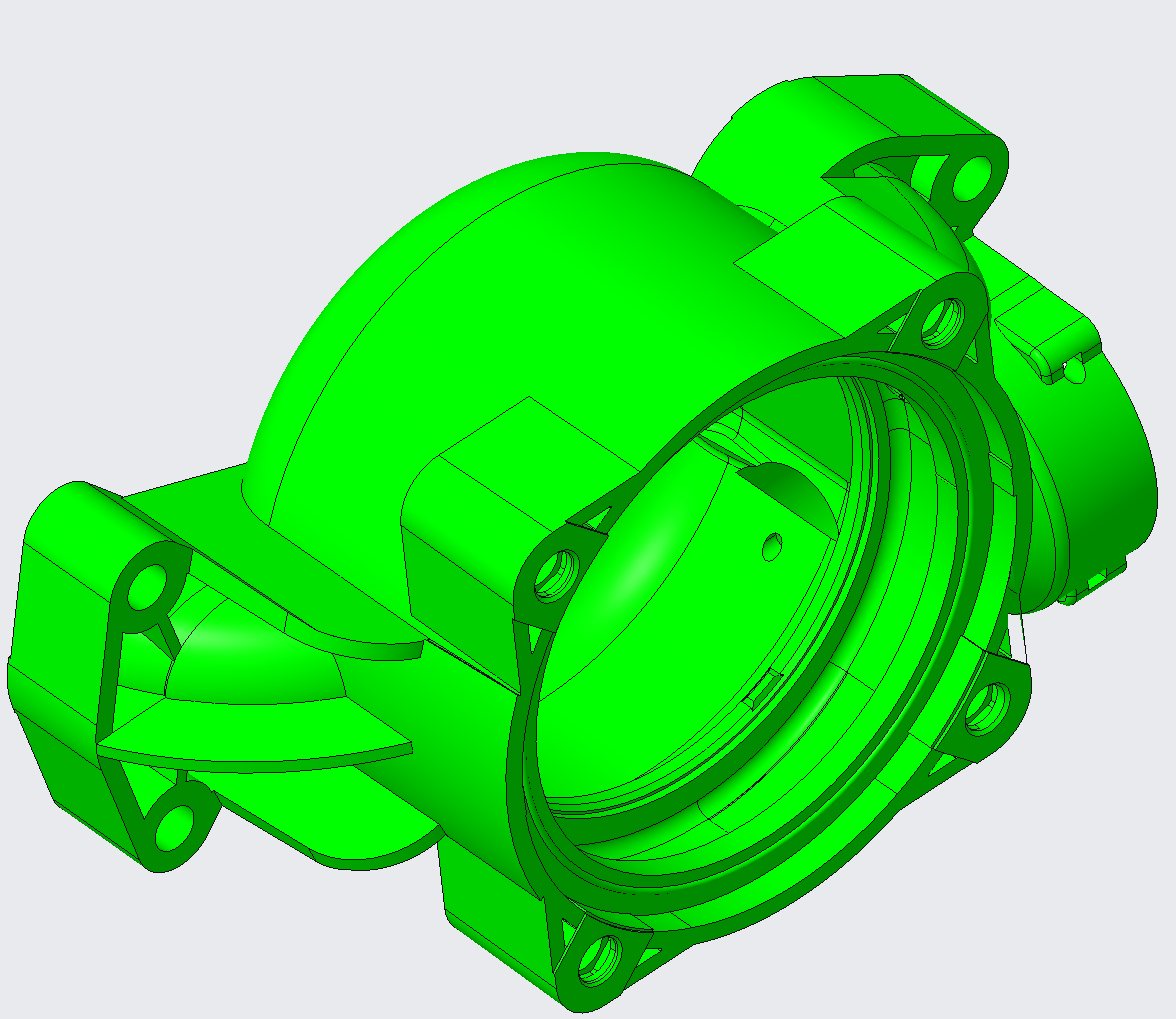
La pièce injectée
03/08La pièce injectée
Pièce préparée pour la simulation rhéologique
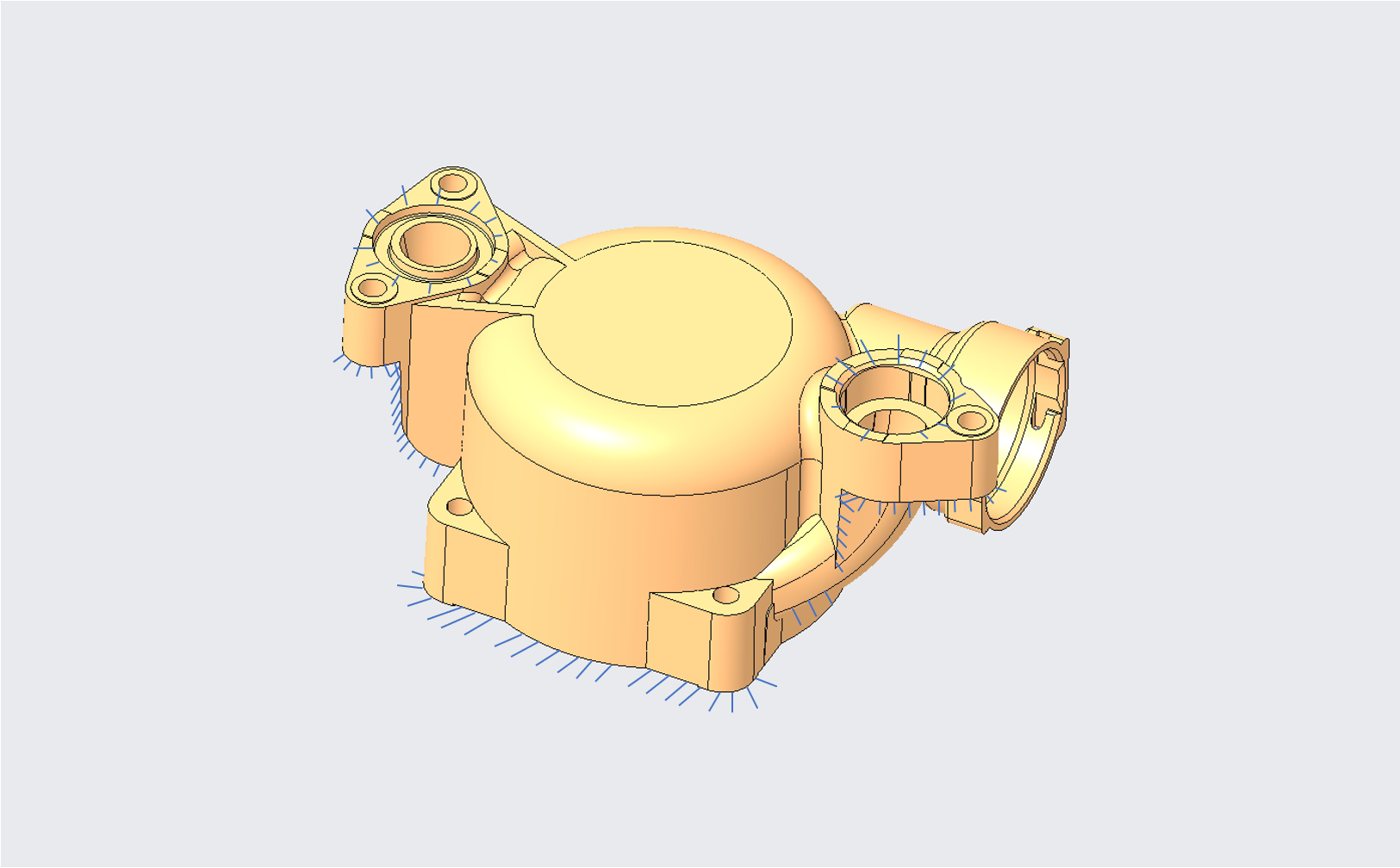
04/08Pièce préparée pour la simulation rhéologique
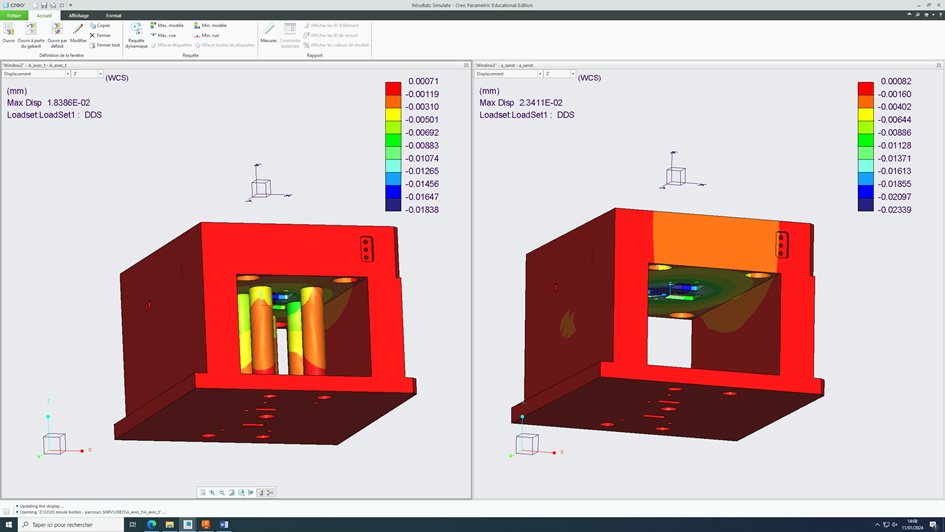
Analyse statique sous Creo
05/08Analyse statique sous Creo
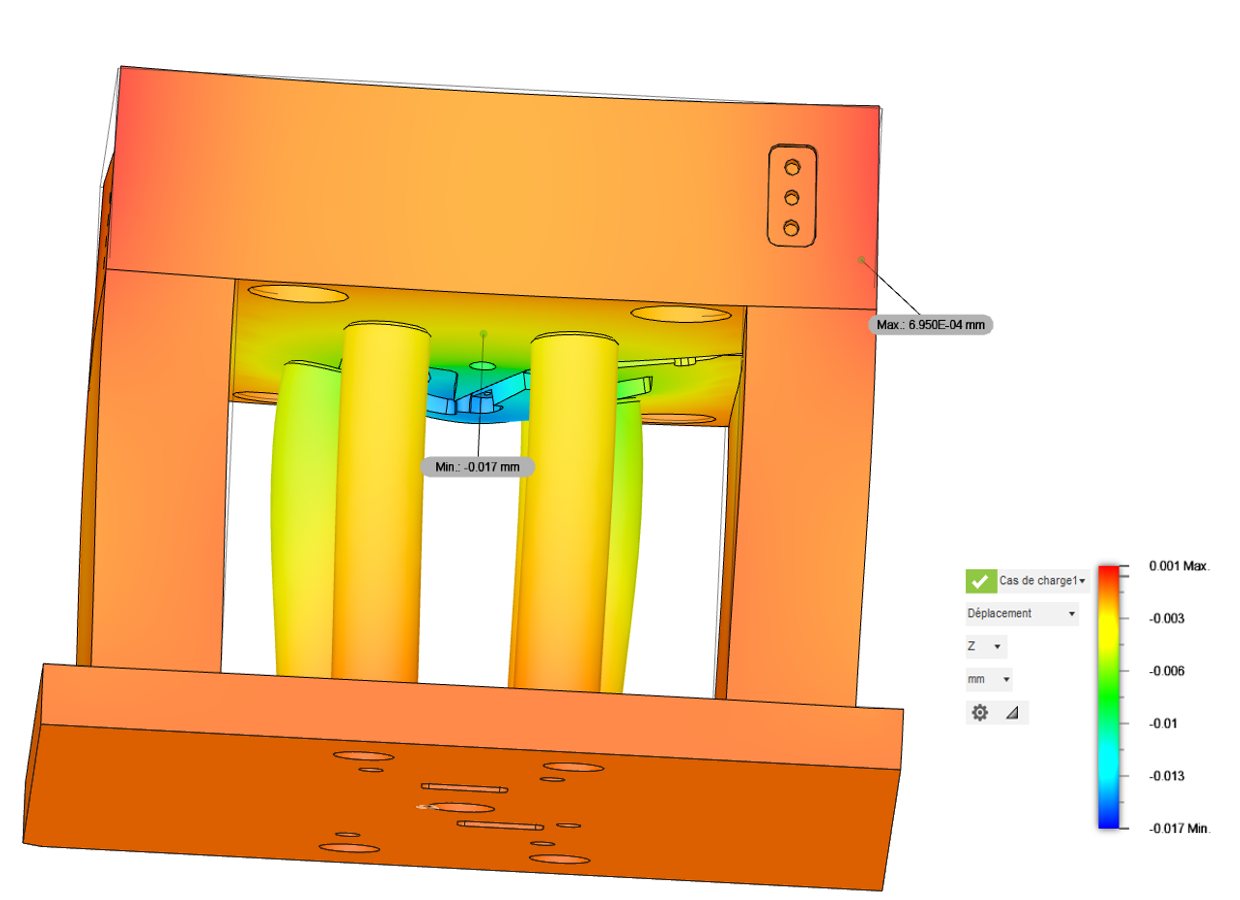
Analyse statique Fusion 360 avec piliers
06/08Analyse statique Fusion 360 avec piliers
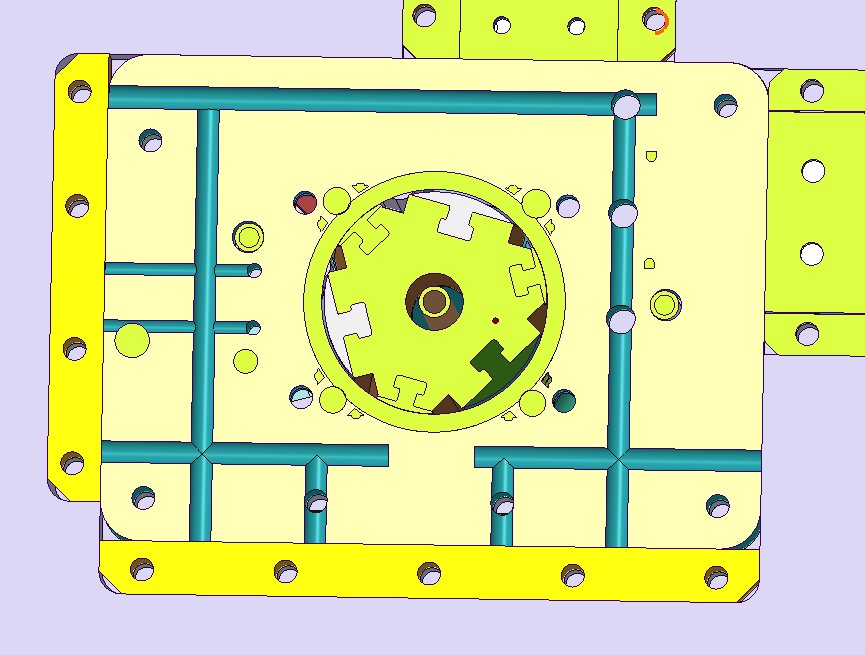
Circuit de refroidissement en série
07/08Circuit de refroidissement en série
Tiroirs et doigts de démoulage
08/08Tiroirs et doigts de démoulage
1 / 8
PL-03TP BUT GMP · Plasturgie · en binôme

Étude d'un moule d'injection

Un moule de production à 4 tiroirs, analysé de la pièce jusqu'à la cinématique d'ouverture.

Le défi

Comprendre un outillage complexe et vérifier qu'il encaisse l'effort d'injection sans se déformer.

Ce que j'ai fait
  • Simulation rhéologique : pression d'injection obtenue et absence de bulles d'air vérifiée (doigts, éjecteurs, noyaux).
  • Calcul de l'effort sur le moule à partir de la surface projetée.
  • Lecture du moule : 4 tiroirs, noyau éclipsable pour la contre-dépouille, refroidissement en série, éjection.
  • Analyse statique sous Creo puis Fusion 360, avec et sans piliers de soutien.
Résultats
8,4 MPapression d'injection
11 761 mm²surface projetée
98 794 Neffort sur le moule
PTC CreoFusion 360Rhéologie
▶ Vidéo
01/05Animation complète du moule (vidéo)
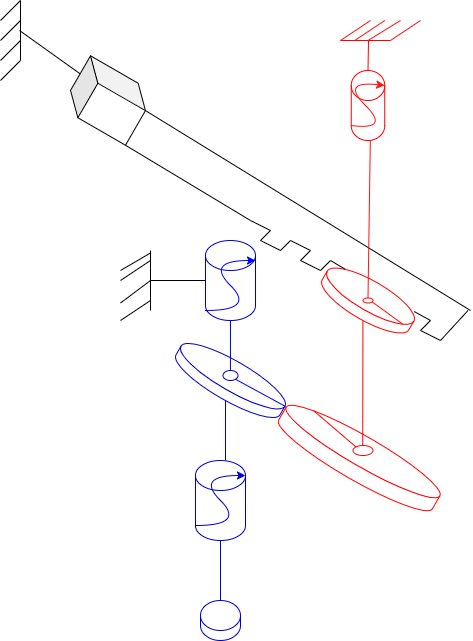
Schéma cinématique 3D de la transmission
02/05Schéma cinématique 3D de la transmission
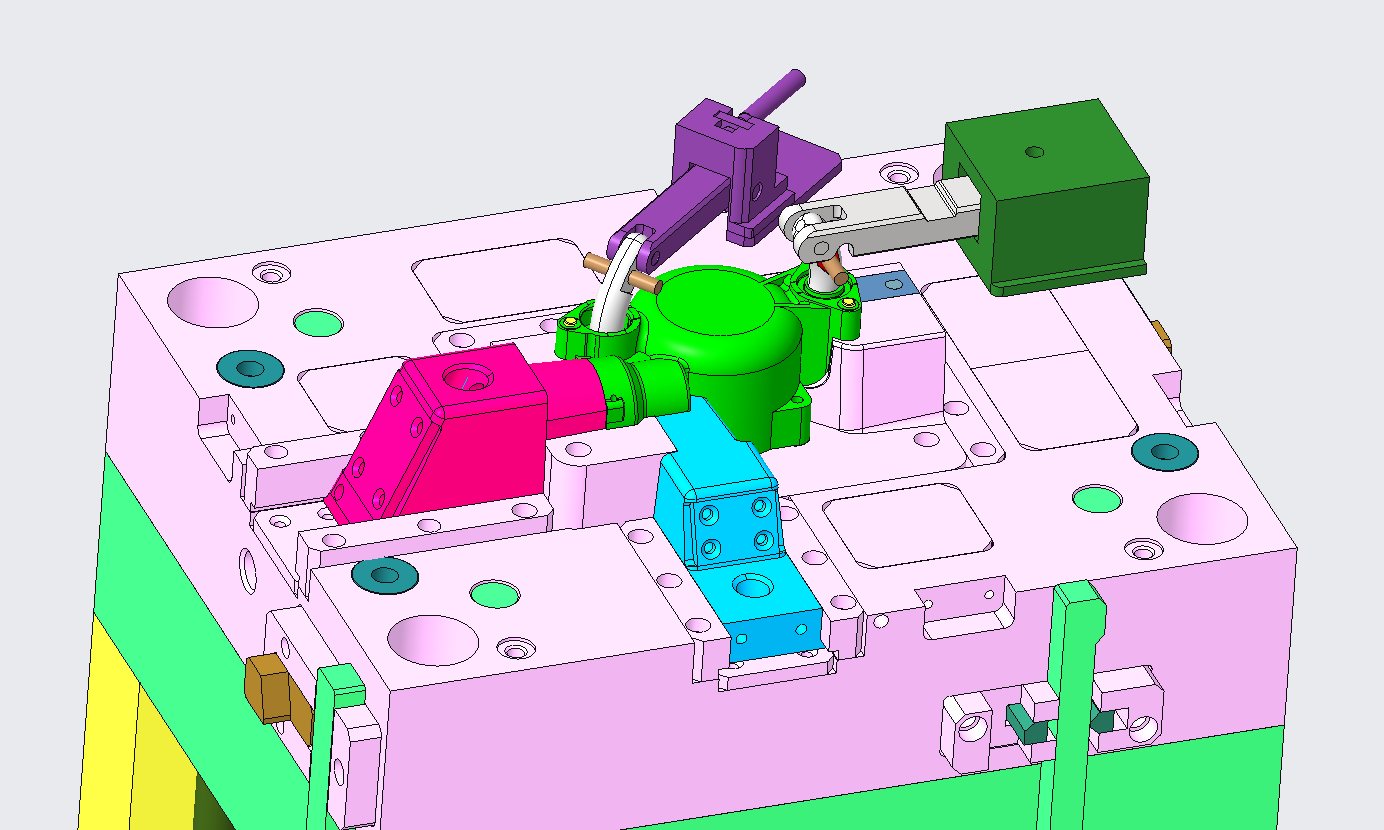
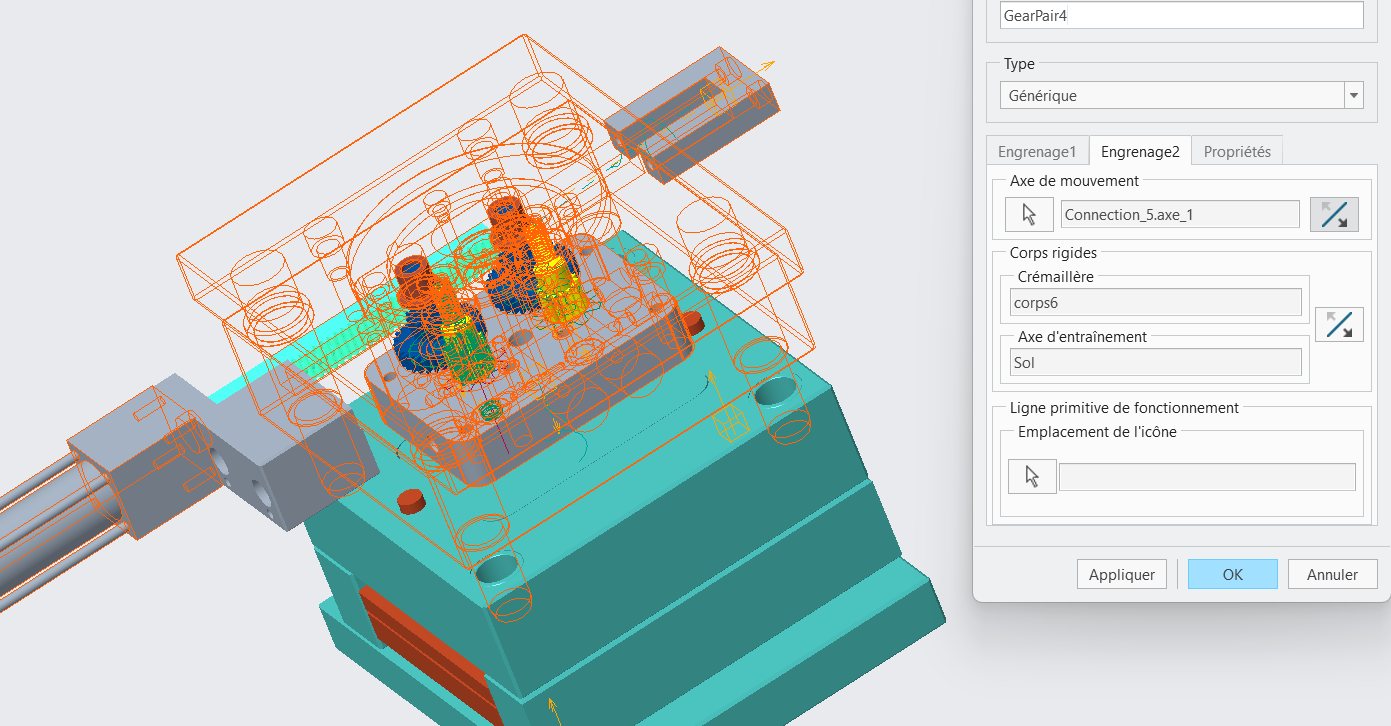
Mise en place des liaisons engrenages
03/05Mise en place des liaisons engrenages
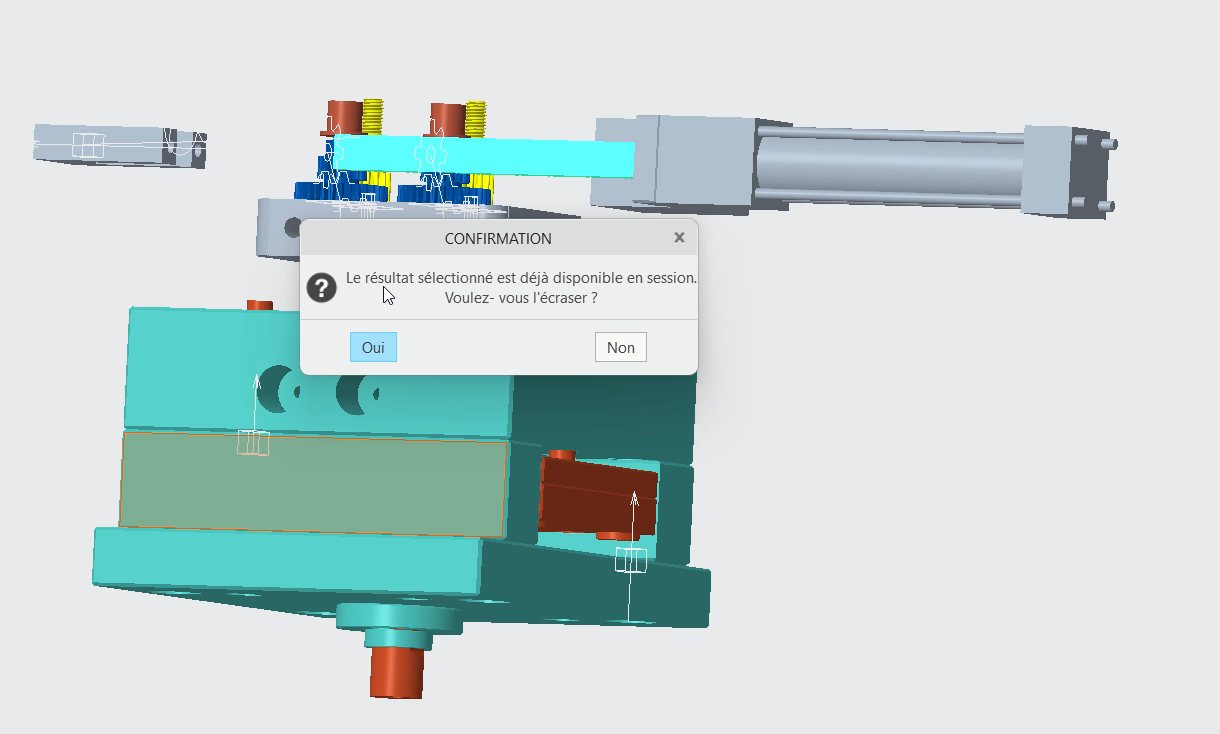
Paramétrage d'un moteur d'asservissement
04/05Paramétrage d'un moteur d'asservissement
Pièce moulée
05/05Pièce moulée
1 / 5
PL-04TP BUT GMP · Mécanismes · individuel

Animation d'un moule à dévissage

Un moule qui dévisse lui-même le bouchon qu'il vient de mouler.

Le défi

Faire fonctionner virtuellement la chaîne crémaillère / pignons qui fait tourner et remonter la broche taraudée.

Ce que j'ai fait
  • Schéma cinématique 3D de la transmission crémaillère, pignons et engrenages.
  • Groupes cinématiques : glissières, pivot glissant de la broche, partie fixe et mobile.
  • 6 liaisons engrenages et 2 moteurs d'asservissement pilotant l'ouverture et la broche.
Résultats
6liaisons engrenages
2moteurs d'asservissement
50 mmcourse d'ouverture
PTC Creo MechanismCinématique
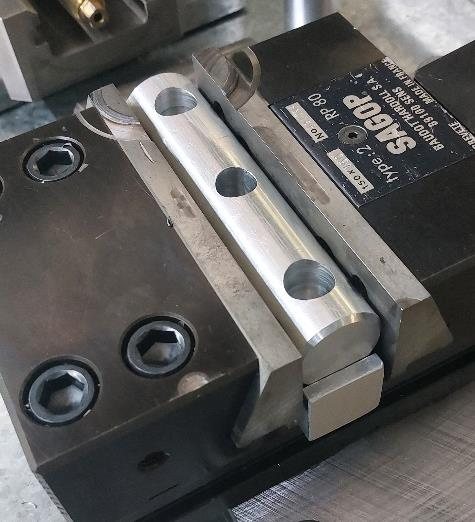
Pièces usinées dans le montage étau-cale
01/08Pièces usinées dans le montage étau-cale
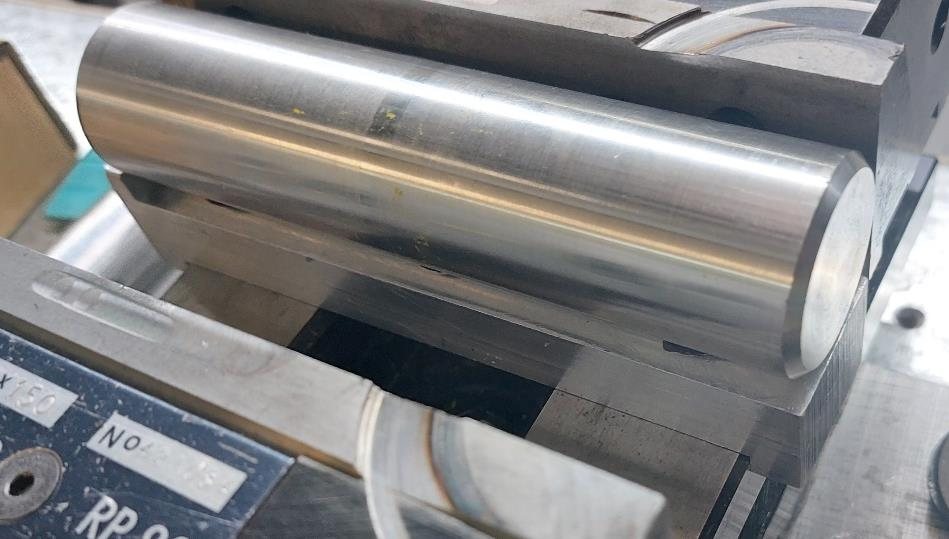
Cale plaquée contre l'étau pour limiter les dispersions
02/08Cale plaquée contre l'étau pour limiter les dispersions
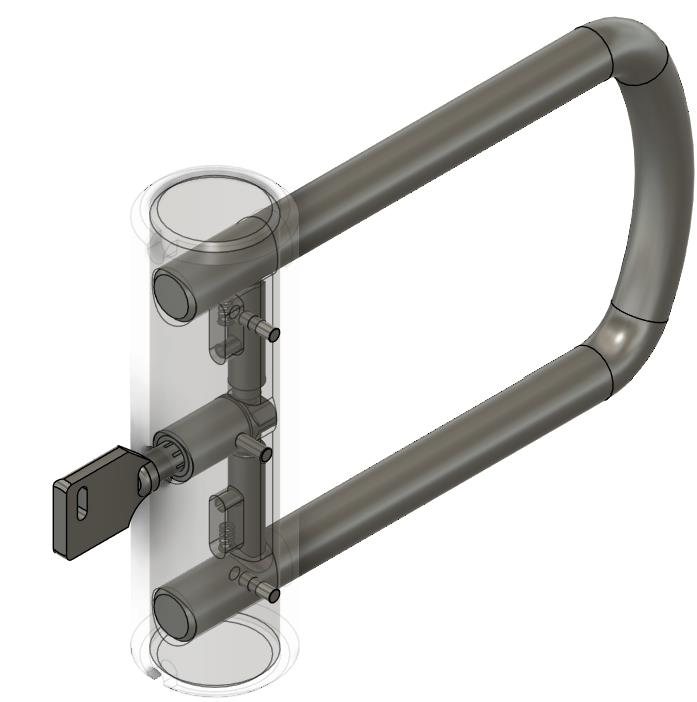
Assemblage 3D du cadenas
03/08Assemblage 3D du cadenas
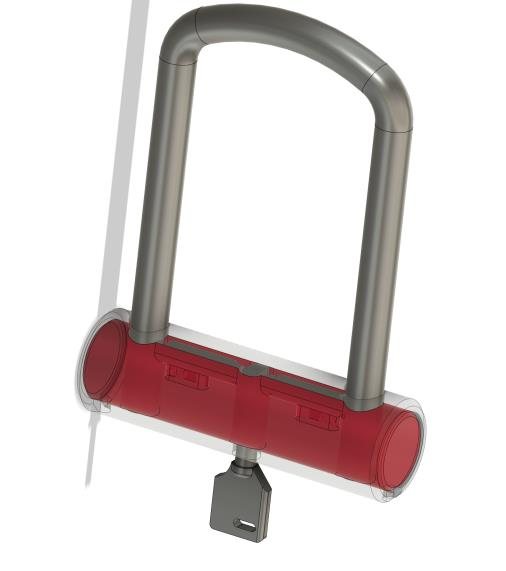
La crosse intérieure à usiner
04/08La crosse intérieure à usiner
FAO : ébauche de la poche
05/08FAO : ébauche de la poche
FAO : finition et rainurage
06/08FAO : finition et rainurage
Montage spécifique de la phase 30
07/08Montage spécifique de la phase 30
Perçages de la phase 30
08/08Perçages de la phase 30
1 / 8
PL-05TP BUT GMP · Production sérielle · équipe de 4

30 pièces de cadenas usinées en série

Une vraie pièce industrielle (Top-Block), un vrai objectif : temps de cycle court et dispersions maîtrisées.

Le défi

Usiner 30 crosses d'antivol sur FANUC Robodrill 3 axes en tenant 8 cotes fonctionnelles, au dixième et au centième.

Ce que j'ai fait
  • Montage étau + cale en butée, origine programme sur la cale : un seul palpage pour toute la série.
  • FAO optimisée : ébauche grosse fraise, finition hémisphérique en une passe, entrée en rampe.
  • Gamme de contrôle (micromètre d'intérieur, colonne de mesure, tampons) et fiche de réglage.
  • Étude R&R : cause des écarts tracée au porte-pièce, écart-type faible, correction proposée en FAO.
Résultats
30pièces en série
8cotes fonctionnelles
Ø15,20 +0,05perçage central
FANUC RobodrillFusion 360 CAMR&RFiche de réglage
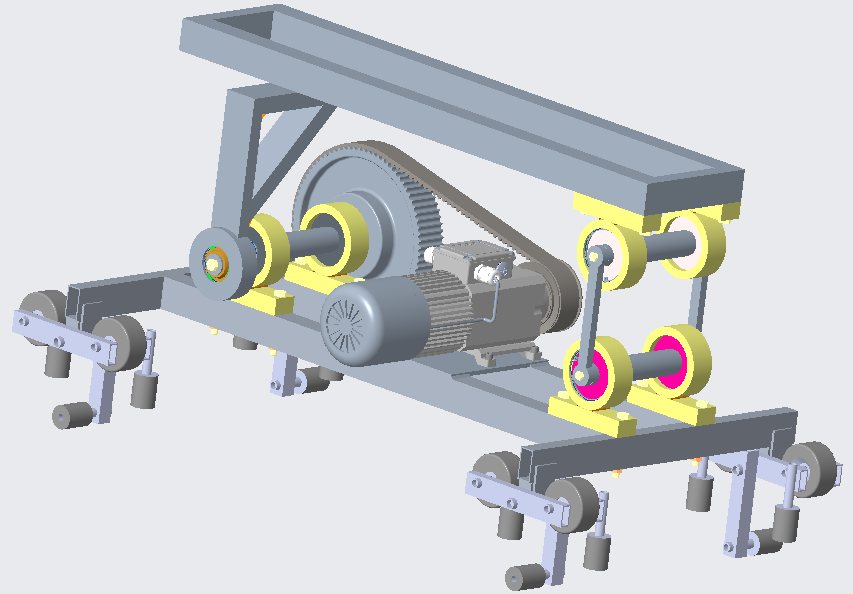
Assemblage CAO du mécanisme
01/04Assemblage CAO du mécanisme
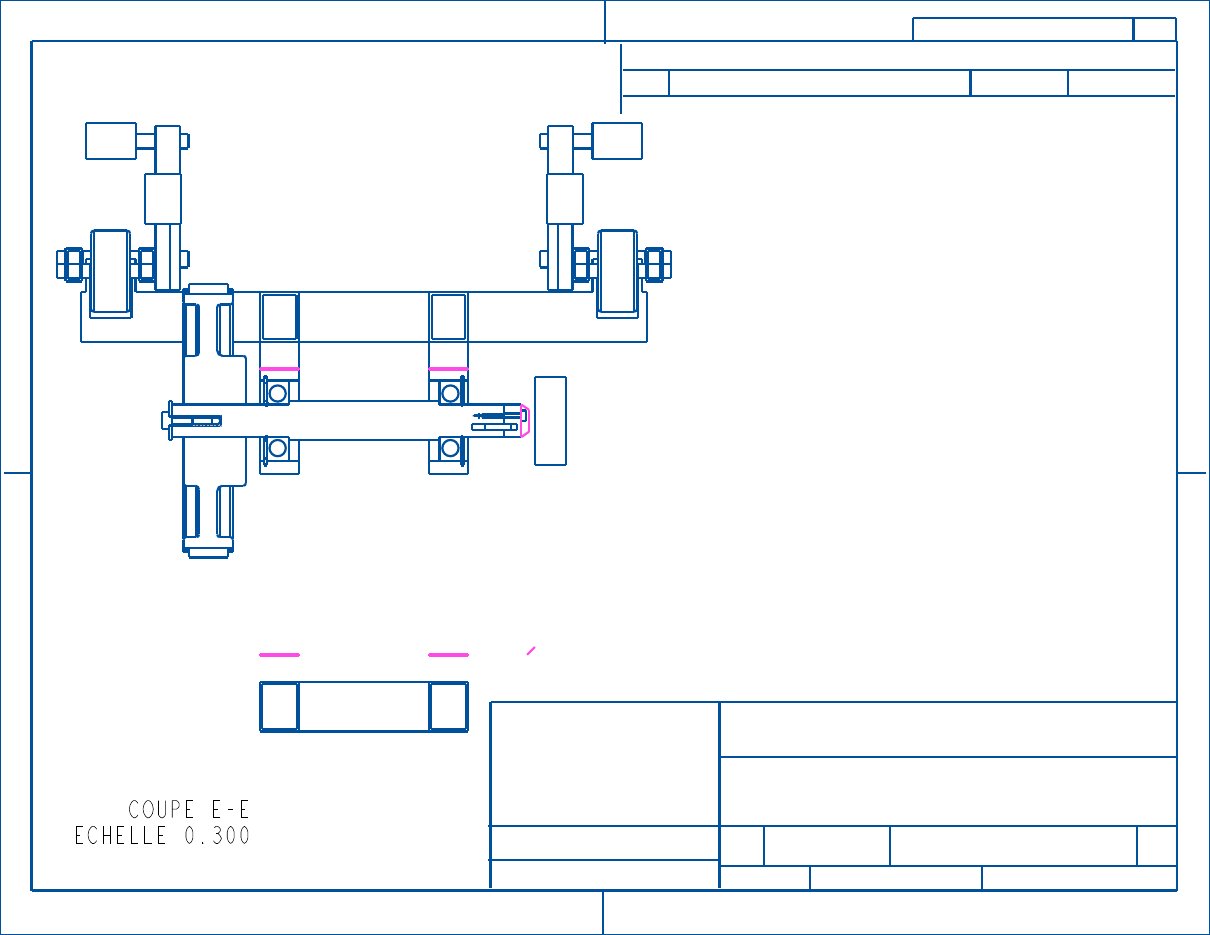
Plan d'ensemble A3, coupe E-E
02/04Plan d'ensemble A3, coupe E-E
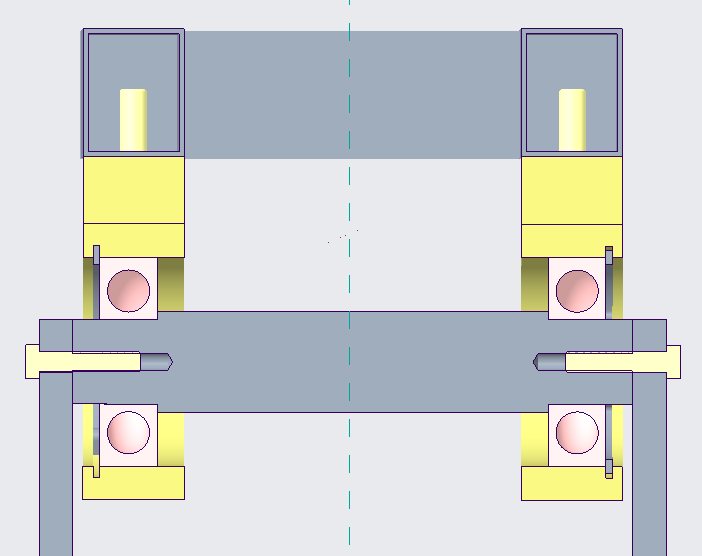
Montage des roulements 2-2
03/04Montage des roulements 2-2
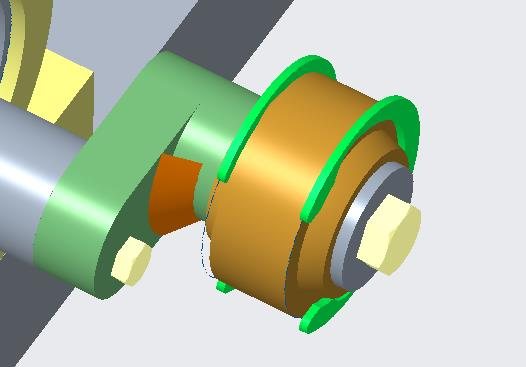
Roulement à rotule encastré sur l'arbre
04/04Roulement à rotule encastré sur l'arbre
1 / 4
PL-06TP BUT GMP · Conception mécanique

Flying Landspeeder

Concevoir et dimensionner un mécanisme d'entraînement complet, jusqu'au plan d'ensemble A3.

Le défi

Traduire un schéma cinématique en solution réelle : pivots sur roulements, rotule, bielle, poulie clavetée.

Ce que j'ai fait
  • Montages de roulements choisis selon les charges : 2-2 sans charge axiale (une rainure et un circlip économisés), 3-3 côté rotule.
  • Roulement à rotule auto-lubrifié plutôt qu'une rotule complète : moins cher, sans entretien.
  • Calculs : couple (P = Cω), clavette, goupilles (Ø4 calculé, Ø6 retenu), efforts aux paliers, durée de vie L10.
Résultats
61 N·mcouple sur l'arbre
8×7×16clavette (mm)
478 M trdurée de vie L10
PTC CreoMise en planDimensionnement
Diffuseur à ailettes généré par le modèle
01/03Diffuseur à ailettes généré par le modèle
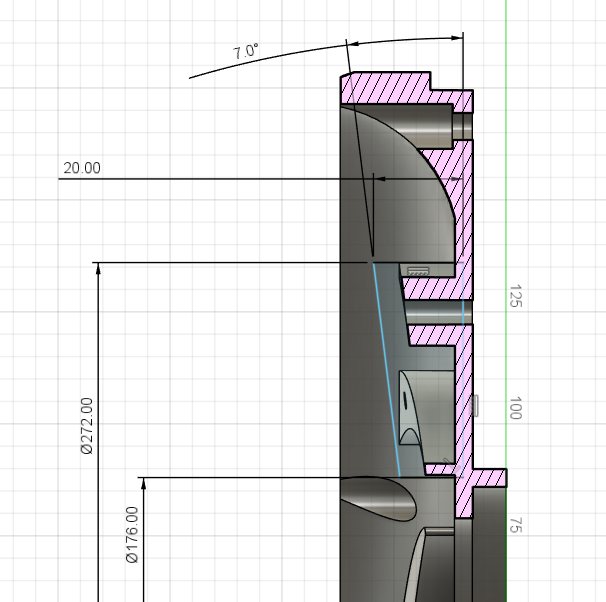
Coupe cotée du diffuseur
02/03Coupe cotée du diffuseur
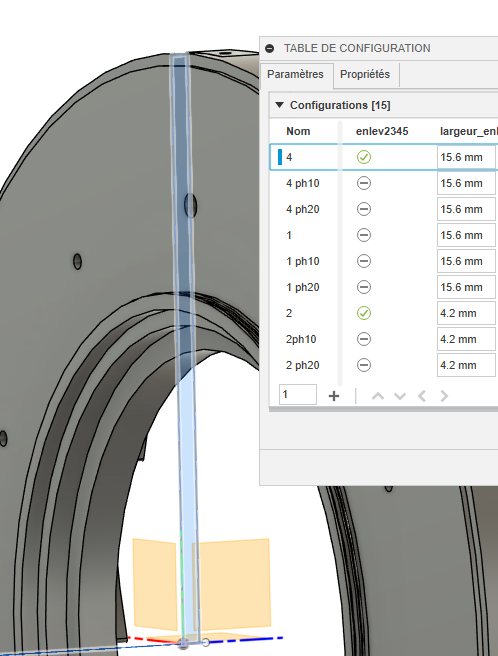
Table de configurations Fusion 360
03/03Table de configurations Fusion 360
1 / 3
PL-07TP BUT GMP · SAE 4.2 · individuel

Une gamme de diffuseurs, un seul modèle

CAO paramétrique : changer une valeur, et toute la pièce suit.

Le défi

Construire un modèle unique capable de générer toutes les variantes d'une famille de diffuseurs.

Ce que j'ai fait
  • Esquisse de base entièrement paramétrable, chanfrein paramétrable et désactivable.
  • Ailettes gérées par activation de 5 esquisses, flasque positionné par paramètres.
  • Cotes liées entre elles et pilotage par table de configurations.
  • Retour critique sur ma méthode et ce qui la rendrait 100 % paramétrique.
Fusion 360Table de configurations
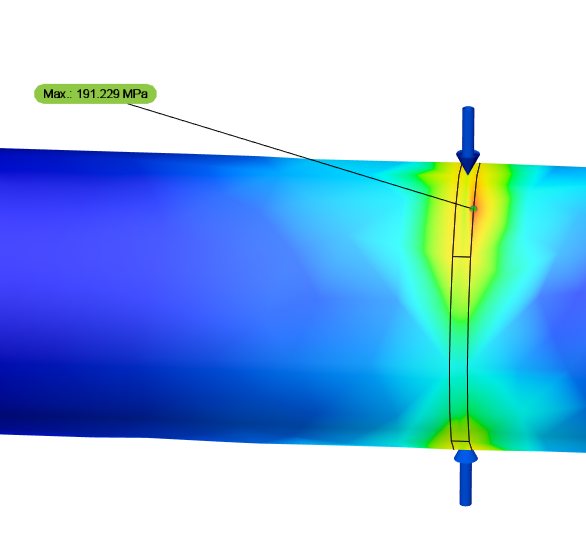
Contraintes dans l'anse sous l'effort du coupe-boulon
01/03Contraintes dans l'anse sous l'effort du coupe-boulon
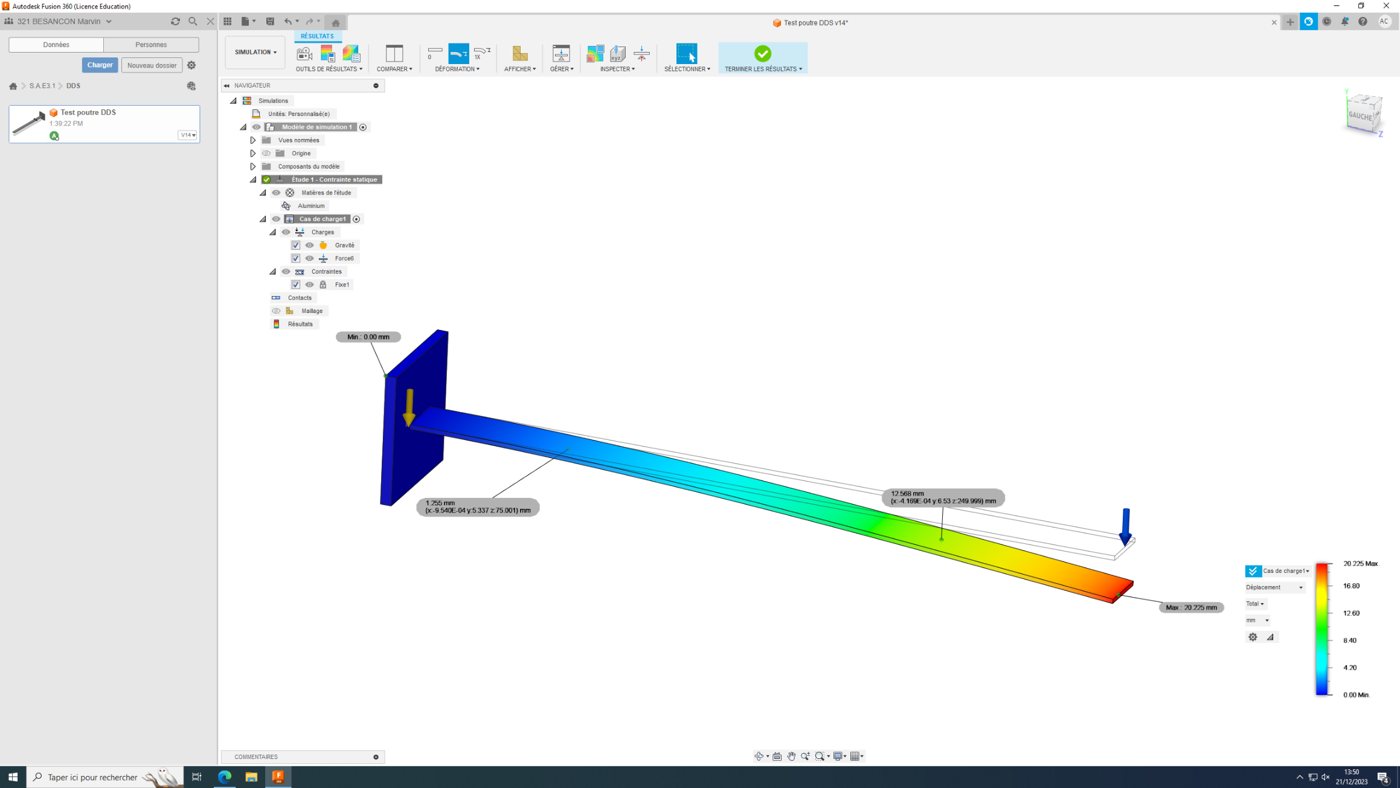
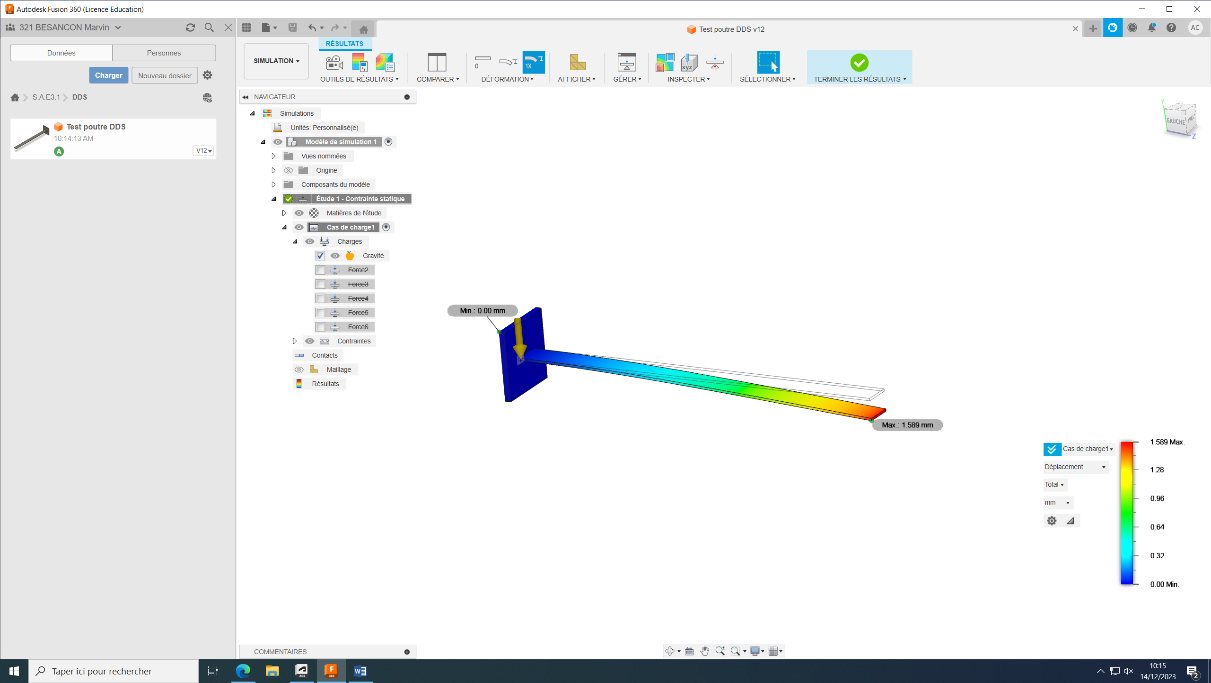
Poutre encastrée : déplacement sous charge
02/03Poutre encastrée : déplacement sous charge
Poutre sous son propre poids
03/03Poutre sous son propre poids
1 / 3
PL-08TP BUT GMP · RDM · simulation

Simuler, calculer, mesurer

Deux études où la simulation est toujours confrontée au calcul et à la mesure réelle.

Le défi

Savoir si une anse d'antivol résiste à un coupe-boulon, et valider un modèle de poutre par trois méthodes.

Ce que j'ai fait
  • Essai coupe-boulon : 80 kg sur un levier de 1 m, anse découpée en corps pour appliquer l'effort d'une lame de 2 mm.
  • Poutre encastrée : expérimental, analytique (PFS, équation de la déformée) et Fusion 360.
  • Écarts expliqués (déformation plastique, conditions aux limites), pas masqués.
Résultats
191,2 MPacontrainte max dans l'anse
< 207 MPalimite élastique : tenue OK
15,22 / 15,28flèche calcul / mesure (mm)
Fusion 360 SimulationPFSPFD
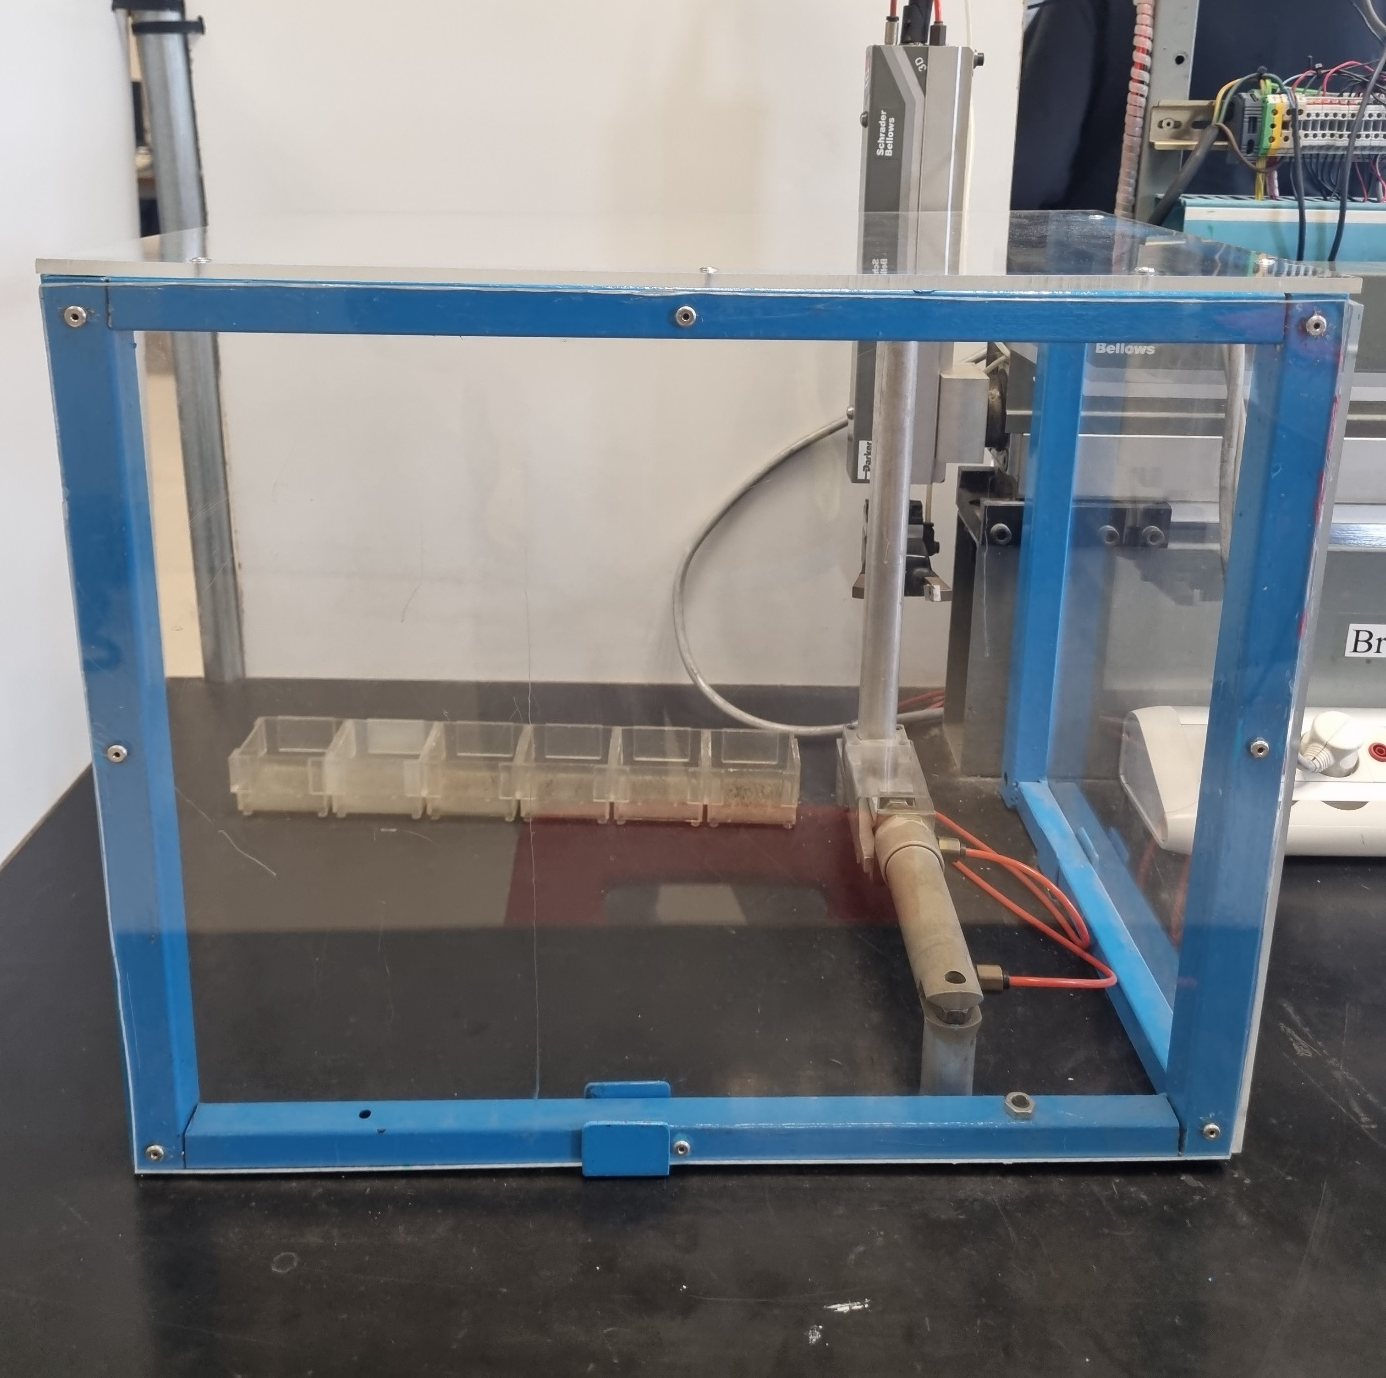
Bras Parker : vérin et vis à billes
01/03Bras Parker : vérin et vis à billes
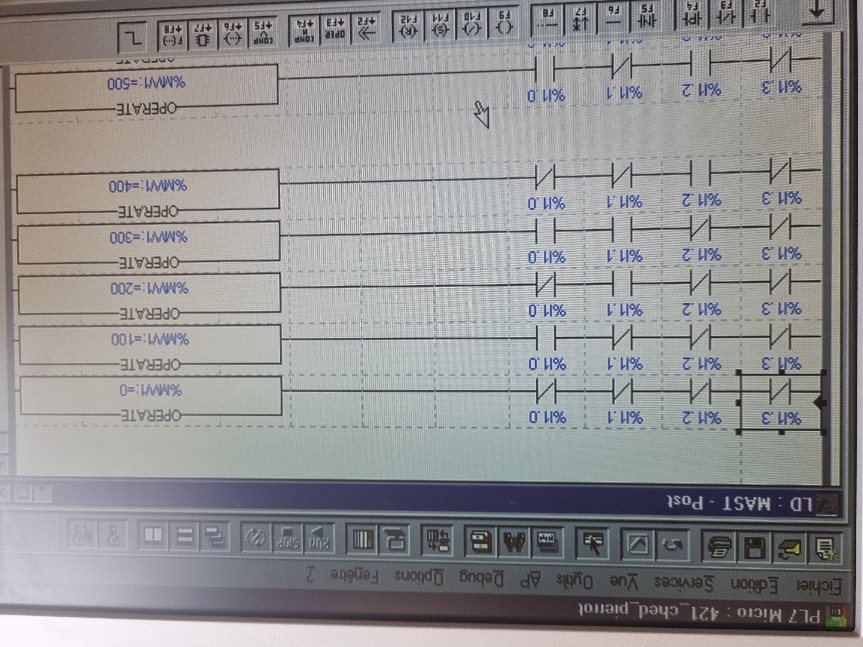
Programme ladder sous PL7
02/03Programme ladder sous PL7
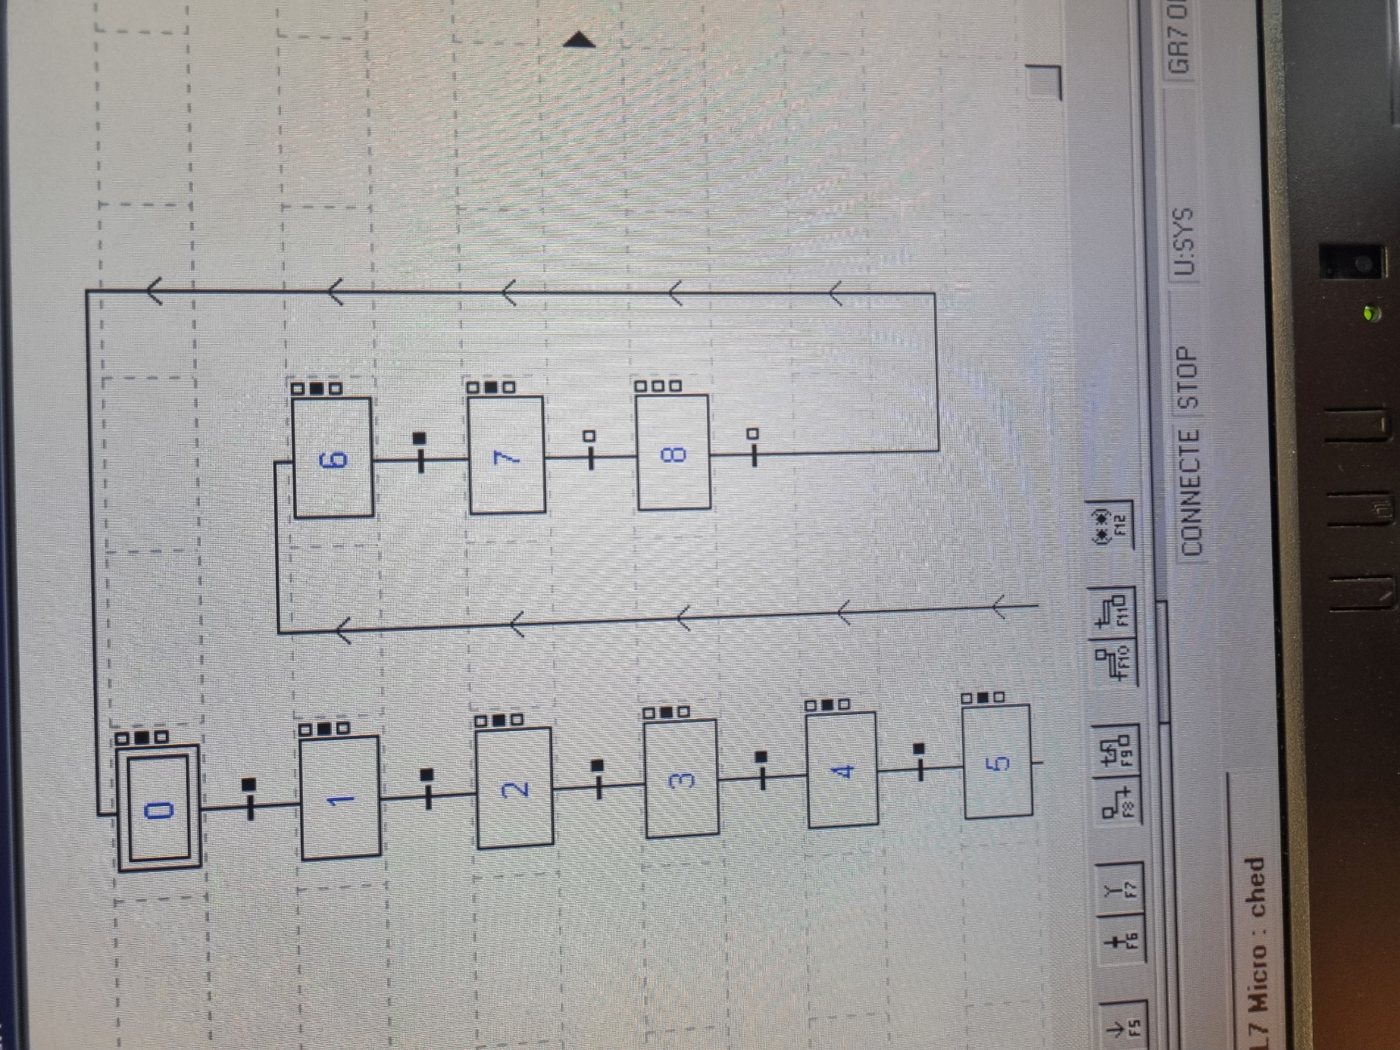
GRAFCET du bras de rangement
03/03GRAFCET du bras de rangement
1 / 3
PL-09TP BUT GMP · Automates · en binôme

Programmation d'automates

Deux systèmes réels programmés sous PL7, du GRAFCET jusqu'au banc.

Le défi

Réguler le niveau d'une cuve et piloter un bras de rangement avec précision.

Ce que j'ai fait
  • Cuve : consigne par roues codeuses, vitesse réduite en approche, comparaison avec un potentiomètre analogique.
  • Bras Parker : vérin et vis à billes, positionnement par fins de course puis par codeur.
  • Collision au premier essai : ajout d'une remontée de bras et de temporisations.
Résultats
0–10 000 mlplage de la cuve
0–10 Ventrée analogique
50 imp/trcodeur incrémental
Schneider PL7GRAFCETLadder
⌖05 · Compétences

Compétences

Auto-évaluées, et toujours en progression.

⚙

Usinage

  • Fraisage CNC 3 & 5 axesOpérationnel
  • Tournage CNC (Traub)Opérationnel
  • Commandes FANUC / HAASOpérationnel
  • Montages, origines, palpageOpérationnel
  • Électroérosion, laser, jet d'eauNotions
  • Impression 3DConfirmé
⌖

Métrologie

  • Programmation MMT (PC-DMIS)Confirmé
  • Dégauchissage, mise en position, constructionsConfirmé
  • Bras de mesure FAROOpérationnel
  • Scan 3D (EinScan)Opérationnel
  • Lecture ISO GPSOpérationnel
  • R&R, cartes de contrôleOpérationnel
⬡

CAO / FAO

  • Autodesk InventorConfirmé
  • Autodesk Fusion 360Opérationnel
  • PTC CreoOpérationnel
  • Mises en plan & cotationOpérationnel
  • FAO 3D, ébauches adaptativesOpérationnel
  • Simulation contraintes & injectionOpérationnel
  • Animation de mécanismes, CAO paramétriqueOpérationnel
▤

Méthodes

  • Gammes de fabricationOpérationnel
  • Fiches de réglage, première pièce bonneOpérationnel
  • Validation de prototypesOpérationnel
  • Devis sous-traitants, achatsOpérationnel
  • Données ERP, ExcelConfirmé
⏚

Automatisme

  • API, GRAFCETOpérationnel
  • Robotique FANUCNotions
  • Schémas électriques, électrotechniqueOpérationnel
  • Analyse d'erreurs électroniquesConfirmé
  • Arduino · JavaScriptNotions
⛭

Diagnostic

  • Diag OBD, codage VCDSConfirmé
  • Moteur, boîtes, mécatroniqueConfirmé
  • Calculateurs & faisceauxOpérationnel
  • Résolution de problèmesPoint fort
  • Outils IA, ZapierConfirmé
Confirmé utilisé régulièrement, autonome Opérationnel appliqué sur des cas réels Notions découvert, à approfondir
∥06 · Formation

Formation & langues

BUT Génie Mécanique et Productique

IUT Besançon-Vesoul · Université de Franche-Comté

Parcours en alternance avec Mersen. Apprentissage par projets (SAE) et pratique en atelier.

Production sérielleMétrologieConception mécaniqueRDMPlasturgieAutomatisme
FrançaisNatif
AnglaisAvancé
EspagnolIntermédiaire
A1A2B1B2C1C2

Mécanique automobile

Distributions, injecteurs, boîtes de vitesses, vidange mécatronique, FAP.

Électronique automobile

Diagnostic, remplacement et codage de calculateurs, faisceaux.

Logiciels & IA

Logiciel de devis sur mesure, prompting IA avancé, automatisation Zapier.

Achat-revente de véhicules

Expertise technique, chiffrage de remise en état, négociation.

Parlons-en.

Disponible pour un poste en Suisse en méthodes, métrologie, usinage CNC ou industrialisation. Basé dans le Doubs (25).

Enregistrer le contact (.vcf)